バッテリー製造におけるLFP研削要件の理解
リン酸鉄リチウム(LFP)正極活物質は、目標とする電気化学的性能を達成するために精密な粉砕が必要です。当社は、リチウム電池材料の粉砕および加工において豊富な経験を有しており、焼成された原料凝集体を、高速イオン輸送、高タップ密度、均一な電極コーティングを可能にする精密粉末へと加工することができます。

粒子サイズと分布の重要な役割
未処理のLFPは電気伝導率が低く、リチウムイオンの拡散速度も遅いため、粒子サイズの縮小はセル効率にとって不可欠です。 粒子径分布 レート性能とエネルギー密度を直接制御します。
- 目標中央径(D50): 通常制御される 1.0~2.5 µm リチウム拡散経路を短縮するため。
- トップカットコントロール(D90 / D99): 均一なスラリーレオロジーを確保し、電極コーティングの欠陥を防ぐため、5~7μmを超える粗粒子を厳密に除去する。
- 罰金制限(D10): 0.3 µm以下の超微粒子分を制限することで、比表面積(BET)の急増を抑制し、バインダーの消費量を最適化する。
| パラメータメトリック | 対象仕様 | バッテリーセル性能への影響 |
|---|---|---|
| D50(中央値) | 1.0~2.2 µm | 高レート放電とイオン伝導率を最適化 |
| Dmax / トップカット | 5.0~8.0µm未満 | セパレーターの穴あきリスクとコーティングの筋を解消します |
| スパン [(D90-D10)/D50] | 1.2~1.5未満 | 電極の充填密度と体積エネルギーを最大化する |
| 比表面積 | 9.0~14.0 m²/g | スラリーの粘度を安定させ、バインダーの有効性を維持する。 |
純度基準と汚染防止
電池グレードのLFP(リン酸鉄リチウム)製造では、異物金属の混入に対してゼロトレランス基準が徹底されています。たとえ10億分の1(ppb)レベルの微量な遊離金属の混入でも、深刻な電池故障を引き起こす可能性があります。
- 磁性汚染物質のリスク: 遊離した鉄(Fe)、銅(Cu)、亜鉛(Zn)、クロム(Cr)の粒子は、内部の微小短絡を引き起こし、自己放電を促進する。
- 材料接触ゾーン: 研削システムには、炭化タングステン、炭化ケイ素、高純度アルミナセラミックスなどの専用の非金属保護材が必要です。
- 純度検証: 陰極処理では、総異種金属不純物を厳格な品質基準値以下に維持する必要があり、多くの場合、粉砕後の磁気分離工程が必要となる。
熱感受性と脱凝集に関する課題
現代の市販LFPは、炭素源を用いた焼結によって、各一次粒子上に薄い導電性炭素層を形成する。粉砕工程では、この機能的な構造を破壊することなく、焼成された凝集塊を解離させる必要がある。
- カーボンコーティングの完全性: 過度の機械的せん断力は、ナノメートルスケールの炭素コーティングを剥離または破壊し、全体の電気伝導率を低下させる可能性がある。
- 熱管理: 研削中の局所的な高温は、相不安定性や二次粒子焼結を引き起こす可能性がある。
- ターゲットを絞った凝集解消: 装置は、一次結晶粒の完全性を維持しながら、二次焼結ネックを選択的に破壊する必要がある。
作動原理:ジェットミルとインパクトミルの比較
当社はリチウム電池材料の粉砕および加工において豊富な経験を有しており、これらのシステムの仕組みを理解することが、正極材生産の最適化における第一歩となります。どちらのシステムも原料をミクロン単位まで粉砕しますが、リン酸鉄リチウムの目標粒度分布を実現するために、全く異なる物理的メカニズムを利用しています。
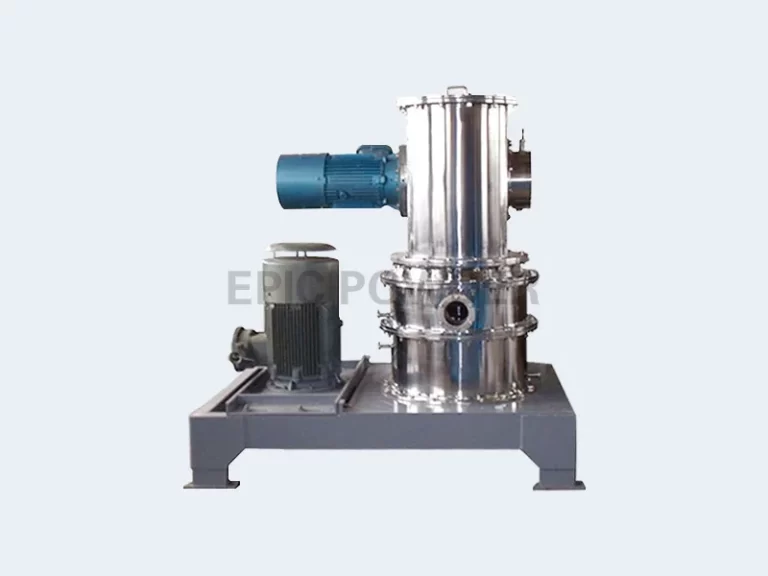
ジェットミルの仕組み(流体エネルギーと粒子衝突)
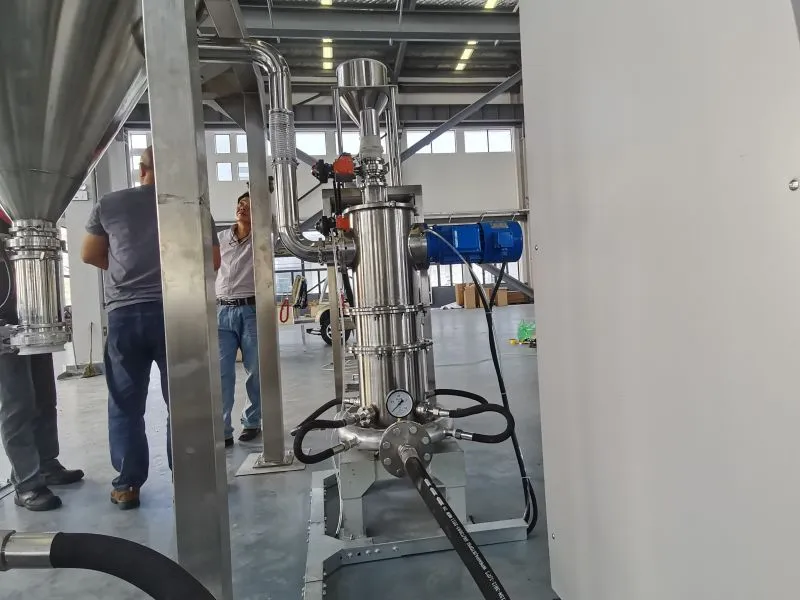
流動床ジェットミルは、材料を粉砕する際に、機械的な接触ではなく、純粋に流体力学の原理を利用する。
- 高速ガス膨張: 圧縮乾燥空気または不活性ガス(通常は窒素)が、特殊な位置に配置された超音速ノズルを通して粉砕室内に注入される。
- 粒子同士の衝突: ガス流によって局所的な流動層が形成され、そこで未処理のLFP凝集体が中心に向かって加速する。粒子同士が激しく衝突し、自己粉砕が起こる。
- 動的分類: 膨張するガスによって粉砕された粉末は上方に運ばれ、一体型の動的分級ホイールへと導かれる。規格を満たす微粒子はサイクロン集塵機へと送られ、規格外の粒子は除去されて粉砕ゾーンへと戻る。
粉砕作用は粒子同士の間でのみ起こるため、 バッテリー材料用の特殊ジェットミル装置 メディアの摩耗をほぼ完全に排除し、異物金属の混入を最小限に抑えます。ノズル圧力とホイール速度のバランスを理解することが、 エアジェットミルで粉砕したリン酸鉄リチウムの粒子サイズを制御する システムを信頼性高く稼働させる。
衝撃粉砕機の仕組み(機械的衝撃と空気分級)
機械式空気分級機は、直接的な機械エネルギーと制御された空気の流れを利用して、迅速なサイズ縮小を実現します。
- 高速機械的衝撃: 原料のリン酸鉄リチウムは粉砕室に入り、衝撃ピン、ハンマー、またはビーターを備えた高速回転ローターと直接接触する。
- せん断と摩耗: 材料は、回転する要素との直接的な衝突と、周囲の固定されたステータライナーとの衝突の両方によって粉砕される。
- 連続空気選別: 処理空気はミル内を連続的に循環し、チャンバーを冷却するとともに、粉砕された粒子を内部の水平または垂直の分級ホイールに直接搬送する。
空気式分級ミルは、粉砕と分級を単一のコンパクトな筐体に統合しています。適切な分級点まで粉砕された粒子はミルから即座に排出されるため、過粉砕を防ぎます。一方、粗粒分はローター経路に戻され、すぐに再粉砕されます。この直接的な機械駆動により、材料層に高いエネルギーが伝達され、処理効率が最大化されます。
LFP用ジェットミリング:主な利点と限界
当社はリチウム電池材料の粉砕・加工において豊富な経験を有しており、ジェットミル加工がリン酸鉄リチウム正極材の加工における基幹技術であることを熟知しています。厳しい粒子径基準が電池性能を左右する場合、この技術は特有の技術的強みと、それに伴う特有の運用上のトレードオフをもたらします。
狭い粒度分布による超微粉砕
流動床ジェットミルは、高速ガス流を利用して粒子同士を衝突させることで、機械部品で粉砕するのではなく、粒子を粉砕します。この仕組みにより、最終粉末の品質を極めて高いレベルで制御できます。
- 精密なトップカット制御: 統合された動的分類器により、厳密なD97カットオフ値が確保され、下流の電極コーティングを阻害する過大粒子の発生を防ぎます。
- 狭い粒度分布: このシステムは、目標とするD50ミクロン範囲を達成しながら、微粒子を排除するシャープな分布曲線を作り出す。
- 保存された結晶構造: 自生粉砕は材料の形態を維持するため、タップ密度の向上と効率的な電気化学反応を直接的に促進する。
理解 LFP電池材料の超微粉砕を実現する方法 まず、速度、分類速度、粒子間の相互作用のバランスを維持することから始まる。
高純度カソードのための汚染のない粉砕
正極の純度は、電池の寿命と安全性に直接影響します。微量の金属異物、特に磁性鉄は、リン酸鉄リチウム電池において致命的な微小短絡を引き起こす可能性があります。
- 工具の摩耗ゼロ: LFP粒子はチャンバー内で互いにすり合うため、粉末に研磨材や機械的な刃が摩耗することはありません。
- セラミックライニング: 重要な接触部には、酸化アルミニウムや炭化ケイ素などの固体構造セラミックスを使用し、磁気汚染を10億分の1以下のレベルに抑えている。
- 一貫したバッチ純度: 経年劣化する金属摩耗部品がないため、どの工程でも一貫した純度とクリーンな化学組成が維持されます。
高いエネルギー消費量とスループットのトレードオフ
ジェットミリングは品質面で優れている一方で、エネルギーと運転コストの慎重な管理が求められる。
- 高い圧縮空気需要: 高圧空気や不活性ガスを供給するには、相当なコンプレッサーの動力が必要となるため、最終製品1トンあたりのエネルギー消費量が非常に大きくなる。
- スループットの制限: 高速機械式粉砕機と比較すると、ジェット式粉砕システムは、大量の処理量において時間当たりの生産量が少なくなる。
- 運営コストのトレードオフ: 高い実用需要があるため、ジェットミリングは、生産量よりも厳密なトップカットと無汚染が優先される場合に最も有効に活用される。
LFP(低繊維強化プラスチック)の衝撃切削加工:主な利点と限界
当社はリチウム電池材料の粉砕および加工において豊富な経験を有しており、機械式衝撃システムは商業生産ラインにおいて依然として不可欠な主力機器です。高速ローターと統合された分類を利用することで、 空気分離機ミル リン酸鉄リチウムの連続的かつ大量処理を可能にするが、機械的な接触には明らかな設計上のトレードオフが伴う。
高い生産能力と処理能力
機械的衝撃粉砕は、大規模オペレーションにおいて大幅なスループットのメリットをもたらします。 三元系リチウムイオン電池とリン酸鉄リチウム電池の長所と短所コストと製造量がLFPの選定を左右することが多く、そのため大容量の機械が不可欠となる。
- 大量生産: 粉砕室内での滞留時間を最小限に抑えつつ、連続的な大量供給に対応します。
- インラインスケーラビリティ: 上流の焼成システムおよび下流のコーティングシステムとシームレスに統合します。
- 管理分類: 統合された動的分類ホイールは、一次分類の制御に役立ちます 粒子径分布 生産の流れを止めることなく。
エネルギー消費量と運用コストの削減
直接駆動式の機械動力を用いる衝撃式フライス加工は、大型の産業用空気圧縮機を必要とする空気圧式システムよりも本質的にエネルギー効率が高い。
- 消費電力の削減: 処理対象物1トンあたりの消費電力(キロワット時)が大幅に少ない。
- リーンな補助事業フットプリント: 高圧空気の発生、乾燥、複雑な多段階ろ過装置が不要になります。
- 運営コストの削減: 直接的な機械搬送により、継続的な光熱費が削減され、連続勤務シフト全体にわたってコスト効率が維持されます。
摩耗部品と金属汚染のリスク
機械式粉砕の主な制約は、物理的な表面接触にある。高速回転するピン、ハンマー、またはトラックプレートとの直接接触によって研削が行われるため、機械的ストレスが装置と陰極の純度の両方に影響を与える。
- 外国製金属ピックアップ: 高速衝撃は摩耗摩擦を生じさせる。微細な金属摩耗によって、カソード混合物に鉄粉や合金の破片が混入する恐れがあり、電池の安全性が損なわれる可能性がある。
- 保護裏地が必要: 摩耗が激しい箇所には、製品の経路を隔離するために、ジルコニア、炭化タングステン、炭化ケイ素などの保護セラミック部品によるライニングが必要となる。
- 定期メンテナンスサイクル: ローター、研削トラック、および分級ホイールは、避けられない物理的劣化を受けるため、定期的な点検、部品のバランス調整、および定期的な交換が必要となります。
直接比較:LFP用ジェットミルとインパクトミルの比較
リン酸鉄リチウムを粉砕する適切な装置を選ぶには、実際の工場環境下で両システムがどのように動作するかを比較検討することが重要です。当社はリチウム電池材料の粉砕および加工において豊富な経験を有しており、これらの装置を並べて評価することで、正極材製造の各段階におけるそれぞれの強みを明確に把握することができます。
| パフォーマンス指標 | 流動床ジェットミル | 空気分離機インパクトミル |
|---|---|---|
| トップカット精度(D97/D100) | 極めて鋭利なトップカット、サブミクロン対応 | 良好なトップカット、バイパス手術時の過大リスクは軽微 |
| 粒子径分布(スパン) | 非常に狭いスパン | 中程度から狭いスパン |
| 鉄汚染のリスク | ほぼゼロ(セラミックライニング、自己衝突) | 中程度から低程度(高摩耗性ライナーが必要) |
| 動作温度 | 低温(ガス膨張による冷却) | 中程度から高い(機械的摩擦) |
| エネルギー消費量(OPEX) | より高い(圧縮ガスによって駆動される) | 直接的な電力使用量が大幅に削減 |
| 初期投資費用(CAPEX) | 総設置面積の増加とコンプレッサーへの投資 | 機械および補助機器の設置コストを削減 |
粒子径制御とトップカット精度
陰極スラリーコーティングには、大きな粒子や過剰な微粒子を含まない、厳密な粒度分布が求められる。
- 流動床ジェットミル: 高速ガス流により、LFP粒子は互いにのみ衝突します。統合された高効率動的分類器は、過大粒子を連続的に粉砕ゾーンに排出し、急峻な粒度分布曲線とクリーンで予測可能なD97を実現します。 電池材料産業で使用されるジェットミルはどの程度まで粉砕できるのか現代のシステムは、マイクロメートルおよびサブマイクロメートルのターゲットカットを、テールの発生なく容易に処理できます。
- 機械式衝撃ミル: 回転するハンマーまたはピンディスクが粒子をライナートラックに送り込み、内部の分級ホイールと組み合わせる。効率的ではあるものの、機械的なクリアランスにより、供給量が急増した際に粗粒子の一部がホイールを迂回してしまうため、スパンがわずかに広くなる。
製品の純度と耐摩耗性
鉄分による汚染はバッテリーの安全性を損ない、セル内の深刻な自己放電を引き起こします。カソード処理業者は、粉砕室内部のすべての接点を保護する必要があります。
- ジェットミリング: 研削は機械工具ではなくガス雲の中で行われます。金属片の混入をゼロにするため、完全に非金属製のライニングを備えたシステムを構成します。 バッテリー材料用フルセラミックジェットミル 炭化ケイ素またはジルコニアで作られたこの物質は、高品位リン酸鉄リチウムへの異物金属不純物の混入を防ぐ。
- 衝撃切削加工: 高速回転する機械式ローターが原料に直接衝突する。タングステンカーバイド、セラミックタイル、ポリウレタンコーティングなどの研磨材であっても、LFP(低圧粉末)原料の供給は数千時間の運転で徐々に機械的な摩耗を引き起こし、後工程での定期的な磁気分離が必要となる。
熱管理と熱制御
LFPは、微粉砕中に加工温度が制御されずに上昇すると、劣化したり凝集したりする可能性がある。
- ジェットミルは自然冷却を提供する。 超音速ノズルを通して圧縮空気が膨張することで、研削室内部にジュール・トムソン冷却効果が生じる。内部温度は安定するか、わずかに低下するだけで、LFP粒子上の前処理されたカーボンコーティングが保護される。
- 衝撃式ミルは摩擦熱を発生させる。 高速回転する機械は、機械エネルギーを熱エネルギーに変換します。LFP(低圧流体)で空気分級機を運転するには、運転温度を臨界温度以下に維持するために、大量のプロセス空気、冷却空気処理、または水冷式筐体が必要です。
設備投資と運営費の比較
プラントの経済性のバランスを取るには、初期設備費用と継続的なエネルギー費用を比較検討する必要がある。
- ジェットミルバランス: 研削ゾーンに高速回転する駆動軸がないため、機械的なメンテナンスコストは低くなります。ただし、大型の産業用空気圧縮機を稼働させると、日々の電気料金が増加します。
- インパクトミルバランス: キロワットあたりの発電量が大幅に向上します。製粉機と送風機の初期投資額は少なくて済みますが、ローター、ピン、摩耗ライナーの定期交換費用をメンテナンス予算に計上する必要があります。
LFP研削にはどちらが良いか?選び方
当社はリチウム電池材料の粉砕と加工において豊富な経験を有しており、適切なシステムを選択するには、生産上の優先事項(厳格な純度かエネルギー効率か)を考慮する必要があります。どちらの機械も普遍的に「優れている」わけではなく、それぞれが特定の段階と目標仕様に対応しています。 リン酸鉄リチウム 陰極製造。
| 決定要因 | 流動床ジェットミル | 空気選別ミル(衝撃ミル) |
|---|---|---|
| 主な利点 | 金属汚染ゼロ、急峻なPSD曲線 | 高スループット、低エネルギー消費 |
| 最適な粒子サイズ範囲 | 超微粒子(D50:0.8~2.0µm) | 微細~中程度(D50:2.0~5.0 µm) |
| 汚染リスク | 極めて低い(自己発生粒子衝突) | 低~中程度(セラミックライニングが必要) |
| 運営コスト(OPEX) | より高い(圧縮ガスの必要量) | 下部(機械式モーター駆動) |
| 設備投資費用(CAPEX) | 補助機器の初期費用が高い | システム投資コストの削減 |
LFP加工用ジェットミルを選ぶタイミング
流動床ジェットミルは、最終製品の仕様において電気伝導率と電気化学的性能の厳密な制御が最優先される場合に理想的な選択肢です。
- 厳格な純度要件: 流体流中では粒子衝突が自然に発生するため、鉄の混入はごくわずかなレベルに抑えられる。
- 精密なトップカット制御: 統合された動的分類器により、過大な裾野のない、非常に急峻な粒度分布が保証されます(D99およびDmaxの厳密な制御)。
- 熱に弱い凝集物: 圧縮ガスの膨張によって研削室が自然に冷却され、炭素コーティングや合成構造が熱劣化から保護される。
インパクトミル(空気分級ミル)を選ぶタイミング
生産目標が生産量を最大化しつつ、設備投資と光熱費を抑制することにある場合、空気分離式粉砕機は最適な選択肢となる。
- 高容量処理: 高い時間当たりの生産量を実現し、大規模な連続運転を効率的に処理します。
- 運営コストの削減: 大量の圧縮空気ではなく、直接的な機械的衝撃を利用することで、1トンあたりのキロワット時消費量を大幅に削減します。
- 粉砕前および焼結ケーキの内訳: 焼成後のバルク材料を、最終的な表面改質を行う前に脱凝集させるのに非常に効果的です。
商用LFP生産ラインにおける複合研削構成
現代の製造ラインは、単一の技術に依存することはほとんどない。処理コストと厳格な陰極仕様のバランスを取るため、標準的な工場設計では、両方のシステムを集積回路に統合している。
- ステージ1(粗粒化および脱凝集): 空気分級機ミルは、焼成直後に一次粒子の分解処理を行い、低エネルギー消費でバルク材料を中間サイズに粉砕します。
- ステージ2(最終微粉化): 流動床ジェットミルが工程を締めくくり、均一な超微粒子を生成するとともに、金属の混入を防ぎながら、厳密なトップカット制限を遵守する。
この2段階方式は、当社の大規模施設などで広く採用されています。 リン酸鉄リチウム超微粉砕生産ライン最適なスループット、エネルギー効率、およびカソード性能を実現します。