Verständnis der Anforderungen an das LFP-Schleifen in der Batterieherstellung
Lithium-Eisenphosphat (LFP)-Kathodenmaterialien erfordern eine präzise Vermahlung, um die angestrebten elektrochemischen Eigenschaften zu erzielen. Wir verfügen über umfassende Erfahrung in der Zerkleinerung und Verarbeitung von Lithiumbatteriematerialien, wobei rohe, kalzinierte Agglomerate in maßgeschneiderte Pulver umgewandelt werden müssen, die einen schnellen Ionentransport, eine hohe Schüttdichte und eine gleichmäßige Elektrodenbeschichtung gewährleisten.

Die entscheidende Rolle der Partikelgröße und -verteilung
Aufgrund der von Natur aus geringen elektrischen Leitfähigkeit und der langsamen Lithiumionen-Diffusionsrate von reinem LFP ist die Reduzierung der Partikelgröße grundlegend für die Zelleffizienz. Das Erreichen einer präzisen, engen Partikelgrößenverteilung direkt die Leistungsfähigkeit und die Energiedichte steuern.
- Ziel-Mediandurchmesser (D50): Typischerweise gesteuert zwischen 1,0 bis 2,5 µm um die Diffusionswege von Lithium zu verkürzen.
- Top-Cut Control (D90 / D99): Strenge Eliminierung von Grobpartikeln mit einer Größe von über 5 bis 7 µm, um eine gleichmäßige Rheologie der Suspension zu gewährleisten und Defekte in der Elektrodenbeschichtung zu vermeiden.
- Bußgeldbegrenzung (D10): Die Beschränkung auf ultrafeine Fraktionen unter 0,3 µm dient dazu, den Anstieg der spezifischen Oberfläche (BET) zu reduzieren und den Bindemittelverbrauch zu optimieren.
| Parametermetrik | Zielvorgabe | Auswirkungen auf die Batteriezellenleistung |
|---|---|---|
| D50 (Mediangröße) | 1,0 – 2,2 µm | Optimiert die Hochleistungsentladung und die Ionenleitfähigkeit |
| Dmax / Top-Cut | < 5,0 – 8,0 µm | Verhindert Beschädigungsrisiken des Separators und Streifenbildung in der Beschichtung. |
| Spannweite [(D90-D10)/D50] | < 1,2 – 1,5 | Maximiert die Elektrodenpackungsdichte und die volumetrische Energie |
| Spezifische Oberfläche | 9,0 – 14,0 m²/g | Stabilisiert die Viskosität der Suspension und erhält die Wirksamkeit des Bindemittels. |
Reinheitsstandards und Kontaminationsvermeidung
Bei der Herstellung von LFP-Batterien gelten Nulltoleranzstandards für Fremdmetallverunreinigungen. Selbst geringste Mengen freier Metalle (ppb) können schwerwiegende Batterieausfälle auslösen.
- Risiken durch magnetische Verunreinigungen: Freie Eisen- (Fe), Kupfer- (Cu), Zink- (Zn) und Chrom- (Cr) Partikel verursachen interne Mikrokurzschlüsse und beschleunigen die Selbstentladung.
- Materialkontaktzonen: Für Schleifsysteme ist ein spezieller nichtmetallischer Schutz erforderlich, beispielsweise Wolframcarbid, Siliciumcarbid oder hochreine Aluminiumoxidkeramik.
- Reinheitsprüfung: Bei der Kathodenverarbeitung müssen die Gesamtmenge an metallischen Fremdverunreinigungen strengen Qualitätsgrenzwerten unterliegen, was häufig magnetische Trennstufen nach dem Mahlen erfordert.
Herausforderungen bei Hitzeempfindlichkeit und Deagglomeration
Modernes kommerzielles LFP wird mit Kohlenstoffquellen gesintert, um eine dünne, leitfähige Kohlenstoffschicht auf jedem Primärpartikel zu bilden. Beim Mahlen müssen die kalzinierten Cluster deagglomeriert werden, ohne diese funktionelle Struktur zu zerstören.
- Integrität der Kohlenstoffbeschichtung: Übermäßige mechanische Scherkräfte können die Kohlenstoffbeschichtung im Nanometerbereich ablösen oder beschädigen und dadurch die elektrische Leitfähigkeit insgesamt beeinträchtigen.
- Wärmemanagement: Lokale hohe Temperaturen während des Mahlvorgangs können Phaseninstabilität oder sekundäres Partikelsintern hervorrufen.
- Gezielte Deagglomeration: Die Anlage muss gezielt sekundäre Sinterverbindungen aufbrechen und dabei die Integrität der primären Kristallite erhalten.
Funktionsprinzipien: Strahlmühle vs. Prallmühle
Wir verfügen über umfassende Erfahrung in der Zerkleinerung und Verarbeitung von Lithiumbatteriematerialien. Das Verständnis der Funktionsweise dieser Systeme ist der erste Schritt zur Optimierung Ihrer Kathodenproduktion. Beide Systeme zerkleinern die Ausgangsmaterialien zwar bis in den Mikrometerbereich, nutzen aber völlig unterschiedliche physikalische Mechanismen, um die angestrebte Partikelgrößenverteilung für Lithiumeisenphosphat zu erreichen.
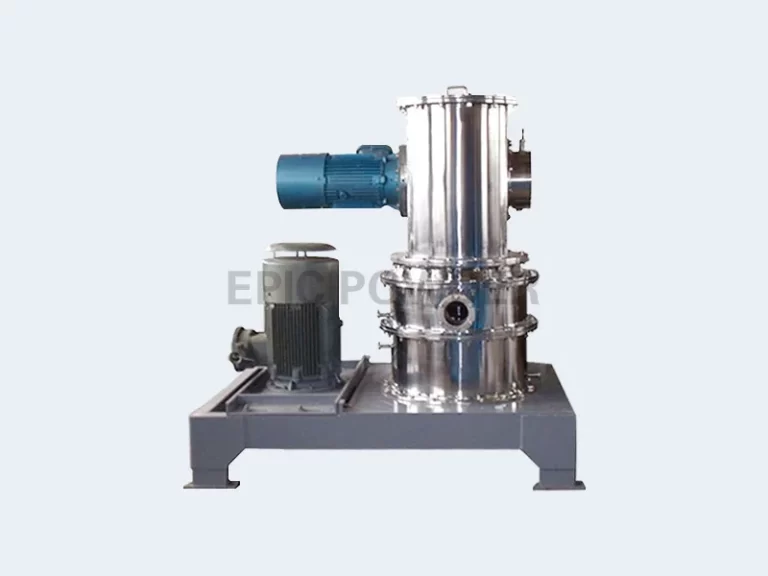
Funktionsweise von Strahlmühlen (Fluidenergie und Partikelkollisionen)
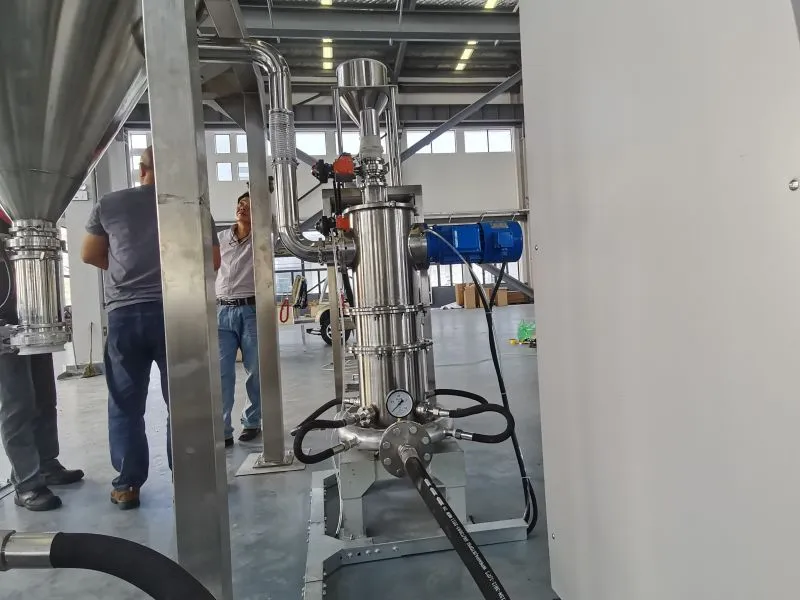
Eine Wirbelschicht-Strahlmühle nutzt zur Materialzerkleinerung ausschließlich die Fluiddynamik und nicht den mechanischen Kontakt.
- Hochgeschwindigkeits-Gasexpansion: Komprimierte trockene Luft oder Inertgas (typischerweise Stickstoff) wird durch speziell ausgerichtete Überschalldüsen in die Mahlkammer eingespritzt.
- Partikel-auf-Partikel-Wechselwirkung: Die Gasströme erzeugen ein lokales Wirbelbett, in dem rohe LFP-Agglomerate zur Mitte hin beschleunigt werden. Die Partikel stoßen heftig miteinander zusammen, was zu einer autogenen Pulverisierung führt.
- Dynamische Klassifizierung: Das expandierende Gas transportiert das pulverisierte Material nach oben zu einem integrierten dynamischen Klassierrad. Feine Partikel, die den Spezifikationen entsprechen, gelangen zum Zyklonabscheider, während zu große Partikel aussortiert werden und zurück in die Mahlzone fallen.
Da der Mahlvorgang ausschließlich zwischen den Partikeln selbst stattfindet, spezielle Strahlfräsanlagen für Batteriematerialien Dadurch wird der Verschleiß der Medien nahezu vollständig vermieden und die Verunreinigung durch Fremdmetalle auf ein absolutes Minimum reduziert. Das Verständnis des richtigen Verhältnisses zwischen Düsendruck und Raddrehzahl ist der Schlüssel zum Erfolg. Kontrolle der Partikelgröße von Lithiumeisenphosphat, das mittels einer Luftstrahlmühle pulverisiert wurde Systeme zuverlässig.
Funktionsweise von Prallmühlen (Mechanische Prallwirkung und Windsichtung)
Eine mechanische Windsichtermühle nutzt direkte mechanische Energie und einen gesteuerten Luftstrom, um eine schnelle Größenreduzierung zu erreichen.
- Mechanischer Hochgeschwindigkeitseinschlag: Das rohe Lithiumeisenphosphat gelangt in die Mahlkammer und kommt direkt mit einem schnell rotierenden Rotor in Kontakt, der mit Schlagstiften, Hämmern oder Schlägern ausgestattet ist.
- Scherung und Abrieb: Das Material wird sowohl durch direkten Aufprall auf die rotierenden Elemente als auch durch Kollisionen mit der umgebenden stationären Statorauskleidung pulverisiert.
- Kontinuierliche Luftsortierung: Prozessluft strömt kontinuierlich durch die Mühle, kühlt die Kammer und transportiert die pulverisierten Partikel direkt zu einem internen horizontalen oder vertikalen Klassierrad.
Die Windsichtermühle vereint Mahlen und Klassieren in einem kompakten Gehäuse. Partikel mit der optimalen Trenngröße verlassen die Mühle sofort, wodurch ein Übermahlen verhindert wird. Grobe Fraktionen werden zur sofortigen Nachzerkleinerung zurück in den Rotorkreis geführt. Dieser direkte mechanische Antrieb überträgt hohe Energie direkt auf das Materialbett und maximiert so die Verarbeitungseffizienz.
Strahlfräsen für LFP: Wichtigste Vorteile und Grenzen
Wir verfügen über umfassende Erfahrung in der Zerkleinerung und Verarbeitung von Lithiumbatteriematerialien und wissen aus erster Hand, dass die Strahlmahlung nach wie vor eine Schlüsseltechnologie für die Verarbeitung von Lithium-Eisenphosphat-Kathoden darstellt. Wenn strenge Partikelgrößenvorgaben die Batterieleistung bestimmen, bietet diese Technologie deutliche technische Vorteile, birgt aber auch spezifische betriebliche Nachteile.
Ultrafeinvermahlung mit enger Partikelgrößenverteilung
Eine Wirbelschicht-Strahlmühle nutzt Hochgeschwindigkeits-Gasströme, um Partikel miteinander kollidieren zu lassen, anstatt sie an mechanischen Teilen zu vermahlen. Dieser Mechanismus ermöglicht eine außergewöhnliche Kontrolle über das fertige Pulver:
- Präzise Kontrolle des Oberkopfschnitts: Integrierte dynamische Klassifikatoren gewährleisten strenge D97-Grenzwerte und verhindern so, dass zu große Partikel die nachfolgende Elektrodenbeschichtung beeinträchtigen.
- Enge Partikelgrößenverteilung: Das System erzeugt eine scharfe Verteilungskurve, eliminiert Feinanteile und erreicht dabei den angestrebten D50-Mikron-Bereich.
- Erhaltene Kristallstruktur: Durch autogenes Mahlen bleibt die Materialmorphologie erhalten, was direkt eine höhere Schüttdichte und effiziente elektrochemische Reaktionen begünstigt.
Verständnis Wie man eine ultrafeine Vermahlung von LFP-Batteriematerialien erreicht Es beginnt damit, dieses Gleichgewicht zwischen Geschwindigkeit, Klassifizierungsgeschwindigkeit und Partikelinteraktion aufrechtzuerhalten.
Kontaminationsfreies Mahlen für hochreine Kathoden
Die Reinheit der Kathode beeinflusst unmittelbar die Lebensdauer und Sicherheit der Zelle. Jegliche Spuren von Fremdmetallen, insbesondere magnetisches Eisen, können in Lithium-Eisenphosphat-Zellen katastrophale Mikrokurzschlüsse verursachen.
- Null Werkzeugverschleiß: Da die LFP-Partikel innerhalb der Kammer aneinander reiben, werden keine Mahlkörper oder mechanischen Klingen in das Pulver eingearbeitet.
- Keramische Auskleidungen: In kritischen Kontaktzonen werden feste Strukturkeramiken wie Aluminiumoxid oder Siliziumkarbid verwendet, um die magnetische Verunreinigung unter einem einstelligen Teil pro Milliarde zu halten.
- Gleichbleibende Chargenreinheit: Da keine metallischen Verschleißteile vorhanden sind, die sich mit der Zeit zersetzen könnten, behält jeder Produktionslauf eine gleichbleibende Reinheit und saubere chemische Zusammensetzung.
Hoher Energieverbrauch und hoher Durchsatz – damit stehen wir vor einem Dilemma
Obwohl das Strahlfräsen hinsichtlich der Qualität führend ist, erfordert es ein sorgfältiges Energie- und Betriebskostenmanagement:
- Hoher Druckluftbedarf: Die Zufuhr von Druckluft oder Inertgas erfordert eine erhebliche Kompressorleistung, wodurch der Prozess pro Tonne Fertigprodukt energieintensiv ist.
- Durchsatzbeschränkungen: Im Vergleich zu mechanischen Hochgeschwindigkeitsmühlen erzielen Strahlmühlen bei großen Schüttgutmengen eine geringere Stundenleistung.
- Abwägung der Betriebskosten: Aufgrund des hohen Energiebedarfs ist das Strahlfräsen am besten dann geeignet, wenn strikte Oberflächenabtragung und absolute Kontaminationsfreiheit Vorrang vor einem hohen Produktionsvolumen haben.
Prallfräsen für LFP: Wichtigste Vorteile und Grenzen
Wir verfügen über umfassende Erfahrung in der Zerkleinerung und Verarbeitung von Lithiumbatteriematerialien, und mechanische Prallsysteme sind nach wie vor ein unverzichtbarer Bestandteil kommerzieller Produktionslinien. Durch den Einsatz von Hochgeschwindigkeitsrotoren und integrierter Klassierung… Luftklassierermühle ermöglicht die kontinuierliche Verarbeitung großer Mengen von Lithiumeisenphosphat, allerdings bringt der mechanische Kontakt deutliche technische Kompromisse mit sich.
Hohe Produktionskapazität und hoher Durchsatz
Das mechanische Prallfräsen bietet erhebliche Durchsatzvorteile für Großanlagen. Beim Ausbalancieren der Vor- und Nachteile von ternären Lithium-Ionen-Batterien und Lithium-Eisenphosphat-BatterienKosten und Produktionsvolumen bestimmen oft die Auswahl von LFP-Maschinen, wodurch Maschinen mit hoher Kapazität unerlässlich werden.
- Enorme Leistung: Verarbeitet kontinuierliche Schüttgutmengen mit minimaler Verweilzeit in der Mahlkammer.
- Inline-Skalierbarkeit: Lässt sich nahtlos in vorgelagerte Kalzinierungs- und nachgelagerte Beschichtungssysteme integrieren.
- Kontrollierte Klassifizierung: Integrierte dynamische Klassifikatorräder helfen bei der Steuerung der Primärklassifizierung. Partikelgrößenverteilung ohne den Produktionsfluss zu unterbrechen.
Niedrigerer Energieverbrauch und geringere Betriebskosten
Der direkte mechanische Antrieb macht das Schlagfräsen von Natur aus energieeffizienter als pneumatische Systeme, die große industrielle Luftkompressoren benötigen.
- Reduzierter Stromverbrauch: Verbraucht deutlich weniger Kilowattstunden pro Tonne verarbeitetem Material.
- Geringer Ressourcenbedarf im Nebenbereich: Dadurch entfällt die Notwendigkeit der Hochdrucklufterzeugung, der Trocknung und komplexer mehrstufiger Filtrationseinheiten.
- Niedrigere Betriebskosten: Die direkte mechanische Energieübertragung senkt die laufenden Energiekosten und gewährleistet so die Kosteneffizienz über mehrere Schichten hinweg.
Verschleißteile und Risiko der Metallkontamination
Die größte Einschränkung beim mechanischen Fräsen liegt im direkten Oberflächenkontakt. Da das Schleifen durch den direkten Kontakt mit schnell rotierenden Stiften, Hämmern oder Laufschienen erfolgt, beeinträchtigt die mechanische Belastung sowohl die Anlage als auch die Kathodenreinheit.
- Tonabnehmer für ausländische Metalle: Hochgeschwindigkeitsaufprall erzeugt abrasive Reibung. Jeglicher mikroskopischer Metallabrieb birgt das Risiko, dass Fremdeisen- oder Legierungspartikel in die Kathodenmischung gelangen und die Zellsicherheit beeinträchtigen.
- Schutzauskleidungen erforderlich: Kritische Verschleißzonen erfordern schützende Keramikkomponenten, wie z. B. Auskleidungen aus Zirkonoxid, Wolframcarbid oder Siliziumcarbid, um den Produktweg zu isolieren.
- Geplante Wartungszyklen: Rotoren, Schleifbahnen und Sichterscheiben unterliegen einem unvermeidlichen physikalischen Verschleiß, der regelmäßige Inspektionen, das Auswuchten der Komponenten und periodische Austausche erforderlich macht.
Direkter Vergleich: Strahlmühle vs. Prallmühle für LFP
Die Wahl der richtigen Anlage zum Zerkleinern von Lithium-Eisenphosphat hängt davon ab, wie sich beide Systeme unter realen Produktionsbedingungen bewähren. Wir verfügen über umfassende Erfahrung im Zerkleinern und Verarbeiten von Lithiumbatteriematerialien, und der direkte Vergleich dieser Anlagen zeigt deutliche Stärken für verschiedene Phasen der Kathodenherstellung.
| Leistungskennzahl | Wirbelschicht-Strahlmühle | Luftklassierer Prallmühle |
|---|---|---|
| Top-Cut Precision (D97/D100) | Extrem scharfer Top-Cut, Submikron-fähig | Guter Top-Cut, geringes Risiko eines zu großen Bypasses |
| Partikelgrößenverteilung (Spanne) | Sehr schmale Spannweite | Mittlere bis geringe Spannweite |
| Risiko der Eisenverunreinigung | Nahezu Null (keramisch ausgekleidet, Selbstkollision) | Mittlerer bis geringer Verschleiß (erfordert strapazierfähige Einlagen) |
| Betriebstemperatur | Niedrig (Kühlung durch Gasausdehnung) | Mittlere bis hohe (mechanische Reibung) |
| Energieverbrauch (OPEX) | Höher (angetrieben durch komprimiertes Gas) | Deutlich geringerer direkter Stromverbrauch |
| Anfangskapitalkosten (CAPEX) | Größerer Gesamtplatzbedarf und höhere Kompressorinvestitionen | Geringere Maschinen- und Hilfseinrichtungskosten |
Partikelgrößenkontrolle und Schnittgenauigkeit
Für die Kathodenschlammbeschichtung ist eine strenge Partikelgrößenverteilung ohne große, übergroße Körner oder übermäßige Feinstpartikel erforderlich.
- Wirbelschicht-Strahlmühle: Hochgeschwindigkeits-Gasströme bewirken, dass LFP-Partikel ausschließlich miteinander kollidieren. Integrierte, hocheffiziente dynamische Klassierer führen zu große Körner kontinuierlich zurück in die Mahlzone, was zu einer steilen Korngrößenverteilung und einem sauberen, vorhersagbaren D97-Wert führt. Wenn Sie mehr wissen möchten In welchem Maße kann die in der Batteriematerialindustrie eingesetzte Strahlmühle zerkleinert werden?Moderne Systeme bewältigen problemlos Mikron- und Submikron-Zielschnitte ohne Nachbearbeitung.
- Mechanische Prallmühle: Ein rotierender Hammer oder eine Stiftscheibe treibt die Partikel in Führungsschienen, die mit einem internen Klassierrad gekoppelt sind. Obwohl das System effizient ist, ermöglichen mechanische Toleranzen, dass bei schwankender Materialzufuhr ein kleiner Anteil grober Partikel das Rad passiert, was zu einer geringfügig größeren Trennspanne führt.
Produktreinheit und Verschleißfestigkeit
Eisenverunreinigungen beeinträchtigen die Batteriesicherheit und verursachen starke Selbstentladungen in den Zellen. Kathodenprozessoren müssen jeden Kontaktpunkt innerhalb der Schleifkammer schützen.
- Strahlfräsen: Der Schleifvorgang findet innerhalb der Gaswolke statt, nicht an mechanischen Werkzeugen. Um jeglichen Metallabrieb zu vermeiden, statten wir die Systeme mit vollständig nichtmetallischen Auskleidungen aus. Vollkeramische Strahlmühle für Batteriematerialien Hergestellt aus Siliciumcarbid oder Zirkoniumdioxid, verhindert es, dass fremde metallische Verunreinigungen in hochreines Lithiumeisenphosphat gelangen.
- Schlagfräsen: Hochtourige mechanische Rotoren treffen direkt auf das Rohmaterial. Selbst bei Beschichtungen aus Wolframkarbid, Keramikfliesen oder Polyurethan führt das abrasive LFP-Zufuhrmaterial über Tausende von Betriebsstunden zu einem allmählichen mechanischen Verschleiß, der eine routinemäßige Magnetscheidung im nachgelagerten Bereich erforderlich macht.
Wärmemanagement und Wärmeregelung
LFP kann sich zersetzen oder verklumpen, wenn die Verarbeitungstemperaturen während des Feinmahlens unkontrolliert ansteigen.
- Strahlmühlen sorgen für natürliche Kühlung: Die Expansion der Druckluft durch Überschalldüsen erzeugt einen Joule-Thomson-Kühleffekt im Inneren der Mahlkammer. Die Innentemperatur bleibt stabil oder sinkt leicht, wodurch die vorbehandelten Kohlenstoffbeschichtungen auf den LFP-Partikeln geschützt werden.
- Prallmühlen erzeugen Reibungswärme: Die schnelle mechanische Rotation wandelt mechanische Energie in Wärme um. Der Betrieb einer Windsichteranlage mit Niederdruck-Flüssigkeitskühlung (LFP) erfordert große Mengen an Prozessluft, eine Kaltluftzufuhr oder wassergekühlte Gehäuse, um die Betriebstemperaturen unterhalb kritischer Schwellenwerte zu halten.
Kapitalinvestitionen vs. Betriebskosten
Um die Wirtschaftlichkeit einer Anlage auszugleichen, müssen die anfänglichen Ausrüstungskosten gegen die laufenden Energiekosten abgewogen werden:
- Strahlmühlen-Ausgleich: Geringerer mechanischer Wartungsaufwand, da sich im Schleifbereich keine schnell rotierenden Antriebswellen befinden. Der Betrieb großer Industrieluftkompressoren erhöht jedoch die täglichen Stromkosten.
- Auswuchten der Prallmühle: Liefert eine deutlich höhere Kilogramm-pro-Kilowatt-Leistung. Die anfänglichen Investitionskosten für Mühle und Gebläse sind geringer, allerdings müssen die Wartungsbudgets planmäßige Austausche von Rotor, Bolzen und Verschleißauskleidungen berücksichtigen.
Welches Verfahren eignet sich besser zum Schleifen von LFP-Folien? Wie wählt man das richtige aus?
Wir verfügen über umfassende Erfahrung in der Zerkleinerung und Verarbeitung von Lithiumbatteriematerialien. Die Wahl des richtigen Systems hängt von Ihren Produktionsprioritäten ab: höchste Reinheit oder Energieeffizienz? Keine der beiden Maschinen ist generell „besser“; jede dient bestimmten Produktionsschritten und Zielvorgaben. Lithium-Eisenphosphat Kathodenproduktion.
| Entscheidungsfaktor | Wirbelschicht-Strahlmühle | Windsichtermühle (Prallmühle) |
|---|---|---|
| Hauptvorteil | Keine Metallverunreinigung, steile PSD-Kurve | Hoher Durchsatz, geringerer spezifischer Energieverbrauch |
| Optimaler Partikelgrößenbereich | Ultrafein (D50: 0,8 – 2,0 µm) | Fein bis mittel (D50: 2,0 – 5,0 µm) |
| Kontaminationsrisiko | Extrem niedrig (autogene Teilchenkollision) | Gering bis mittel (erfordert Keramikverblendung) |
| Betriebskosten (OPEX) | Höherer (Druckgasbedarf) | Unterer (mechanischer Motorantrieb) |
| Kapitalkosten (CAPEX) | Höhere anfängliche Kosten für Zusatzausrüstung | Geringere Systeminvestitionskosten |
Wann sollte man eine Strahlmühle für die LFP-Verarbeitung wählen?
Eine Wirbelschicht-Strahlmühle ist die ideale Wahl, wenn bei den Endproduktspezifikationen eine genaue Kontrolle der elektrischen Leitfähigkeit und der elektrochemischen Leistung im Vordergrund steht.
- Strenge Reinheitsanforderungen: Partikelkollisionen erfolgen autogen im Flüssigkeitsstrom, wodurch die Eisenverunreinigung auf einem vernachlässigbaren Niveau gehalten wird.
- Präzise Kontrolle des Oberkopfschnitts: Integrierte dynamische Klassifikatoren gewährleisten eine außergewöhnlich steile Partikelgrößenverteilung ohne überdimensionale Ausläufer (strenge D99- und Dmax-Kontrolle).
- Hitzeempfindliche Agglomerate: Das expandierende komprimierte Gas kühlt die Mahlkammer auf natürliche Weise und schützt so Kohlenstoffbeschichtungen und synthetische Strukturen vor thermischer Zersetzung.
Wann man eine Prallmühle (Luftklassierermühle) wählen sollte
Eine Windsichtermühle ist die beste Option, wenn das Produktionsziel auf die Maximierung des Volumens bei gleichzeitiger Kontrolle der Kapital- und Betriebskosten abzielt.
- Hochleistungsverarbeitung: Bietet eine hohe Leistung pro Stunde und bewältigt auch groß angelegte, kontinuierliche Produktionsläufe effizient.
- Niedrigere Betriebskosten: Nutzt direkte mechanische Kraft anstelle großer Mengen Druckluft, wodurch der Stromverbrauch pro Tonne deutlich reduziert wird.
- Vorzerkleinerung und Aufschlüsselung des Sinterkuchens: Hochwirksam zur Entklumpung von Schüttgut nach dem Brennen vor der abschließenden Oberflächenmodifizierung.
Kombinierte Mahlkonfigurationen in kommerziellen LFP-Produktionslinien
Moderne Fertigungslinien basieren selten auf einer einzigen Technologie. Um die Verarbeitungskosten mit den strengen Kathodenspezifikationen in Einklang zu bringen, kombinieren Standardanlagen beide Systeme in einem integrierten Schaltkreis:
- Stufe 1 (Grobklassifizierung & Deagglomeration): Eine Windsichtermühle übernimmt die Primärpartikelzerkleinerung direkt nach der Kalzinierung und reduziert so Schüttgüter bei geringem Energieverbrauch auf Zwischengrößen.
- Stufe 2 (Endgültige Mikronisierung): Den Abschluss des Prozesses bildet eine Wirbelschicht-Strahlmühle, die gleichmäßige ultrafeine Partikel erzeugt und enge obere Trenngrenzen ohne Metallaufnahme durchsetzt.
Diese zweistufige Methodik wird in großen Anlagen wie unseren weit verbreitet eingesetzt. Produktionslinie für die Ultrafeinvermahlung von Lithium-Eisenphosphatund bietet so optimalen Durchsatz, Energieeffizienz und Kathodenleistung.