Comprensione dei requisiti di rettifica LFP nella produzione di batterie
I materiali attivi catodici a base di litio ferro fosfato (LFP) richiedono una macinazione di precisione per raggiungere le prestazioni elettrochimiche desiderate. Abbiamo una vasta esperienza nella frantumazione e lavorazione dei materiali per batterie al litio, dove gli agglomerati calcinati grezzi devono essere trasformati in polveri ingegnerizzate che supportino un rapido trasporto ionico, un'elevata densità apparente e un rivestimento uniforme degli elettrodi.

Il ruolo cruciale delle dimensioni e della distribuzione delle particelle
A causa della bassa conduttività elettrica intrinseca e della lenta velocità di diffusione degli ioni di litio dell'LFP puro, la riduzione delle dimensioni delle particelle è fondamentale per l'efficienza della cella. Ottenere una dimensione precisa e ristretta distribuzione delle dimensioni delle particelle controlla direttamente la capacità di velocità e la densità energetica.
- Diametro mediano target (D50): Tipicamente controllato tra Da 1,0 a 2,5 µm per accorciare i percorsi di diffusione del litio.
- Controllo taglio superiore (D90 / D99): Eliminazione rigorosa delle particelle grossolane di dimensioni superiori a 5-7 µm per garantire una reologia uniforme della sospensione e prevenire difetti nel rivestimento degli elettrodi.
- Limitazione delle multe (D10): Limitare le frazioni ultrafini al di sotto di 0,3 µm per ridurre l'aumento della superficie specifica (BET) e ottimizzare il consumo di legante.
| Parametro Metrica | Specifiche di destinazione | Impatto sulle prestazioni delle celle della batteria |
|---|---|---|
| D50 (Dimensione media) | 1,0 – 2,2 µm | Ottimizza la scarica ad alta velocità e la conduttività ionica |
| Dmax / Taglio superiore | < 5,0 – 8,0 µm | Elimina i rischi di perforazione del separatore e le striature di rivestimento. |
| Campo di misura [(D90-D10)/D50] | < 1,2 – 1,5 | Massimizza la densità di impacchettamento degli elettrodi e l'energia volumetrica. |
| Area superficiale specifica | 9,0 – 14,0 m²/g | Stabilizza la viscosità della sospensione e preserva l'efficacia del legante. |
Standard di purezza e prevenzione della contaminazione
La produzione di batterie LFP impone standard di tolleranza zero per la contaminazione da metalli estranei. Anche inclusioni di metalli liberi nell'ordine delle parti per miliardo (ppb) possono innescare gravi meccanismi di guasto della batteria.
- Rischi derivanti da contaminanti magnetici: Le particelle libere di ferro (Fe), rame (Cu), zinco (Zn) e cromo (Cr) causano micro-cortocircuiti interni e accelerano l'autoscarica.
- Zone di contatto con i materiali: I sistemi di rettifica richiedono una protezione non metallica specifica, che può includere carburo di tungsteno, carburo di silicio o ceramiche di allumina ad alta purezza.
- Verifica della purezza: Il processo di lavorazione del catodo deve mantenere il livello totale di impurità metalliche estranee entro soglie di qualità rigorose, il che spesso richiede fasi di separazione magnetica successive alla macinazione.
Sensibilità al calore e sfide legate alla deagglomerazione
Il moderno LFP commerciale viene sottoposto a sinterizzazione con fonti di carbonio per formare un sottile strato di carbonio conduttivo su ogni particella primaria. La macinazione deve deagglomerare gli aggregati calcinati senza distruggere questa architettura funzionale.
- Integrità del rivestimento in carbonio: Un'eccessiva sollecitazione meccanica può causare il distacco o la rottura del rivestimento di carbonio su scala nanometrica, degradando la conduttività elettrica complessiva.
- Gestione termica: Le alte temperature localizzate durante la macinazione possono indurre instabilità di fase o sinterizzazione secondaria delle particelle.
- Deagglomerazione mirata: L'apparecchiatura deve rompere selettivamente i colli di sinterizzazione secondari preservando al contempo l'integrità dei cristalliti primari.
Principi di funzionamento: Mulino a getto vs. Mulino a impatto
Abbiamo una vasta esperienza nella frantumazione e nella lavorazione dei materiali per batterie al litio, e comprendere il funzionamento di questi sistemi è il primo passo per ottimizzare la produzione di catodi. Sebbene entrambi i sistemi polverizzino le materie prime fino alla scala micrometrica, si basano su meccanismi fisici completamente diversi per ottenere la distribuzione granulometrica desiderata per il fosfato di ferro e litio.
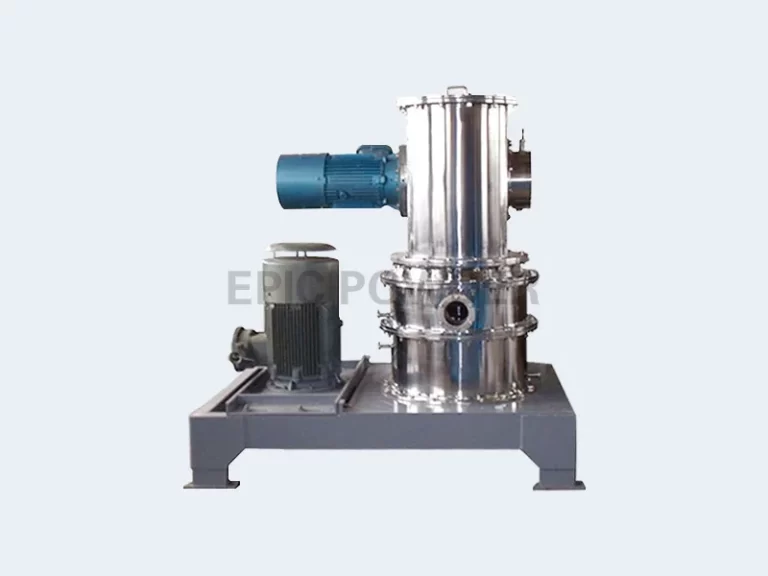
Come funzionano i mulini a getto (energia del fluido e collisioni di particelle)
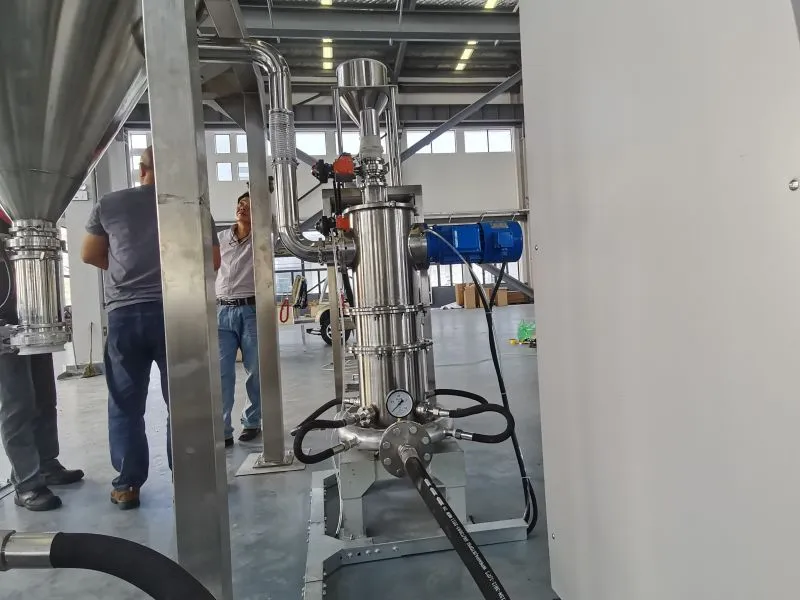
Un mulino a getto a letto fluidizzato si basa esclusivamente sulla fluidodinamica, anziché sul contatto meccanico, per frantumare il materiale.
- Espansione del gas ad alta velocità: Aria compressa secca o gas inerte (tipicamente azoto) viene iniettata nella camera di macinazione attraverso ugelli supersonici appositamente allineati.
- Impatto particella su particella: I flussi di gas creano un letto fluidizzato localizzato in cui gli agglomerati di LFP grezzo accelerano verso il centro. Le particelle si scontrano violentemente tra loro, provocando una polverizzazione autogena.
- Classificazione dinamica: Il gas in espansione trasporta la polvere polverizzata verso l'alto, in direzione di una ruota di classificazione dinamica integrata. Le particelle fini che soddisfano le specifiche passano al collettore ciclonico, mentre le particelle di dimensioni maggiori vengono respinte e ricadono nella zona di macinazione.
Poiché l'azione di macinazione avviene esclusivamente tra le particelle stesse, utilizzando attrezzature speciali di fresatura a getto per materiali per batterie elimina virtualmente l'usura del mezzo e mantiene la contaminazione da metalli estranei al minimo assoluto. Comprendere l'equilibrio tra la pressione dell'ugello e la velocità della ruota è fondamentale per padroneggiare come controllo della granulometria del fosfato di ferro e litio polverizzato mediante mulino a getto d'aria sistemi in modo affidabile.
Come funzionano i mulini a impatto (impatto meccanico e classificazione dell'aria)
Un mulino a classificazione pneumatica meccanica utilizza energia meccanica diretta e un flusso d'aria controllato per ottenere una rapida riduzione delle dimensioni.
- Impatto meccanico ad alta velocità: Il fosfato di ferro e litio grezzo entra nella camera di macinazione e viene a diretto contatto con un rotore rotante ad alta velocità dotato di perni d'impatto, martelli o battitori.
- Taglio e attrito: Il materiale viene polverizzato sia per impatto diretto con gli elementi rotanti sia per collisione con il rivestimento stazionario circostante dello statore.
- Selezione continua dell'aria: L'aria di processo attraversa continuamente il mulino, raffreddando la camera e trasportando le particelle polverizzate direttamente a una ruota di classificazione interna, orizzontale o verticale.
Il mulino a classificazione pneumatica combina macinazione e classificazione in un unico alloggiamento compatto. Le particelle macinate al punto di taglio corretto escono immediatamente dal mulino, evitando una macinazione eccessiva, mentre le frazioni più grossolane vengono reindirizzate nel percorso del rotore per una frantumazione immediata. Questa trasmissione meccanica diretta garantisce un elevato trasferimento di energia direttamente al letto di materiale, massimizzando l'efficienza del processo.
Fresatura a getto per LFP: vantaggi e limitazioni principali
Abbiamo una vasta esperienza nella frantumazione e nella lavorazione dei materiali per batterie al litio e sappiamo per esperienza diretta che la macinazione a getto rimane una tecnologia fondamentale per la lavorazione dei catodi di litio ferro fosfato. Quando rigorosi standard di granulometria determinano le prestazioni della batteria, questa tecnologia offre vantaggi tecnici distinti, unitamente a specifici compromessi operativi.
Macinazione ultrafine con distribuzione granulometrica ristretta
Un mulino a getto a letto fluidizzato si basa su flussi di gas ad alta velocità per far collidere le particelle tra loro, anziché macinarle contro parti meccaniche. Questo meccanismo offre un controllo eccezionale sulla polvere finale:
- Controllo preciso del taglio superiore: I classificatori dinamici integrati garantiscono rigorosi limiti D97, impedendo la presenza di particelle di dimensioni eccessive che potrebbero compromettere il rivestimento degli elettrodi nelle fasi successive.
- Distribuzione ristretta delle dimensioni delle particelle: Il sistema crea una curva di distribuzione precisa, eliminando le particelle fini e raggiungendo l'intervallo target di D50 micron.
- Struttura cristallina preservata: La macinazione autogena preserva la morfologia del materiale, il che favorisce direttamente una maggiore densità apparente e reazioni elettrochimiche efficienti.
Comprensione come ottenere una macinazione ultrafine dei materiali delle batterie LFP Il tutto inizia con il mantenimento di questo equilibrio tra velocità, velocità di classificazione e interazione tra le particelle.
Macinazione senza contaminazioni per catodi ad elevata purezza
La purezza del catodo influisce direttamente sulla durata e sulla sicurezza della cella. Qualsiasi traccia di metallo estraneo, in particolare il ferro magnetico, può causare micro-cortocircuiti catastrofici nelle celle al litio ferro fosfato.
- Usura degli utensili pari a zero: Poiché le particelle di LFP si sfregano tra loro all'interno della camera, nessun mezzo di macinazione o lama meccanica si usura a contatto con la polvere.
- Rivestimenti in ceramica: Le zone di contatto critiche utilizzano ceramiche strutturali solide, come l'ossido di alluminio o il carburo di silicio, mantenendo la contaminazione magnetica al di sotto di poche parti per miliardo.
- Purezza costante del lotto: Senza componenti metallici soggetti a usura e destinati a degradarsi nel tempo, ogni ciclo di produzione mantiene una purezza costante e una composizione chimica pulita.
Elevato consumo energetico e compromesso tra produttività
Sebbene la fresatura a getto d'acqua offra una qualità superiore, richiede un'attenta gestione dei costi energetici e operativi:
- Elevata richiesta di aria compressa: La fornitura di aria compressa ad alta pressione o di gas inerte richiede una notevole potenza di compressione, rendendo il processo ad alta intensità energetica per tonnellata di prodotto finito.
- Limitazioni di throughput: Rispetto ai mulini meccanici ad alta velocità, i sistemi a getto producono una minore produttività oraria su grandi volumi di materiale sfuso.
- Compromesso sui costi operativi: L'elevata richiesta di servizi significa che la fresatura a getto è più indicata quando la precisione del taglio superiore e l'assenza di contaminazione hanno la priorità rispetto al semplice volume di produzione.
Fresatura a impatto per LFP: vantaggi e limitazioni principali
Abbiamo una vasta esperienza nella frantumazione e lavorazione dei materiali delle batterie al litio e i sistemi di impatto meccanico rimangono un cavallo di battaglia essenziale nelle linee di produzione commerciali. Utilizzando rotori ad alta velocità e classificazione integrata, un mulino classificatore ad aria Consente una lavorazione continua e ad alto volume del fosfato di ferro e litio, sebbene il contatto meccanico comporti evidenti compromessi ingegneristici.
Elevata capacità produttiva e produttività
La fresatura a impatto meccanico offre notevoli vantaggi in termini di produttività per operazioni su larga scala. Quando si bilancia il vantaggi e svantaggi delle batterie ternarie agli ioni di litio e delle batterie al litio ferro fosfatoI costi e i volumi di produzione sono spesso i fattori determinanti nella scelta delle macchine LFP, rendendo indispensabili macchinari ad alta capacità.
- Produzione massiccia: Gestisce portate di alimentazione continue e consistenti con tempi di permanenza minimi all'interno della camera di macinazione.
- Scalabilità in linea: Si integra perfettamente con i sistemi di calcinazione a monte e di rivestimento a valle.
- Classificazione controllata: Le ruote di classificazione dinamica integrate aiutano a governare il primario distribuzione delle dimensioni delle particelle senza interrompere il flusso produttivo.
Minori consumi energetici e costi operativi ridotti.
La trasmissione meccanica diretta rende la fresatura a impatto intrinsecamente più efficiente dal punto di vista energetico rispetto ai sistemi pneumatici che richiedono grandi compressori d'aria industriali.
- Consumo energetico ridotto: Consuma una quantità di kilowattora significativamente inferiore per tonnellata di materiale lavorato.
- Ingombro ausiliario Lean: Elimina la necessità di generazione di aria ad alta pressione, essiccazione e complesse unità di filtrazione multistadio.
- Riduzione dei costi operativi: Il trasferimento meccanico diretto riduce le bollette energetiche ricorrenti, mantenendo l'efficienza dei costi anche durante turni di lavoro continui.
Parti soggette a usura e rischio di contaminazione da metalli
Il principale limite della fresatura meccanica risiede nel contatto fisico con la superficie. Poiché la rettifica avviene tramite contatto diretto con perni, martelli o piastre di scorrimento ad alta velocità, lo stress meccanico influisce sia sull'attrezzatura che sulla purezza del catodo.
- Pickup in metallo straniero: L'impatto ad alta velocità crea attrito abrasivo. Qualsiasi usura metallica microscopica rischia di introdurre particelle di ferro o detriti di lega nella miscela catodica, compromettendo la sicurezza della cella.
- Rivestimenti protettivi necessari: Le zone di usura critiche richiedono componenti ceramici protettivi, come rivestimenti in zirconia, carburo di tungsteno o carburo di silicio, per isolare il percorso del prodotto.
- Cicli di manutenzione programmata: I rotori, le piste di rettifica e le ruote di classificazione sono soggetti a un inevitabile degrado fisico, che rende necessarie ispezioni di routine, bilanciamento dei componenti e sostituzioni periodiche.
Confronto diretto: Jet Mill vs. Impact Mill per LFP
La scelta dell'attrezzatura più adatta per la frantumazione del fosfato di ferro e litio dipende dalle prestazioni di entrambi i sistemi in condizioni reali di produzione. Abbiamo una vasta esperienza nella frantumazione e nella lavorazione dei materiali per batterie al litio e, confrontando queste unità, emergono punti di forza distinti per le diverse fasi della produzione dei catodi.
| Metrica delle prestazioni | Mulino a getto a letto fluidizzato | Mulino a impatto per classificatore d'aria |
|---|---|---|
| Taglio di precisione superiore (D97/D100) | Taglio superiore estremamente affilato, capacità sub-micronica | Buona parte superiore, rischio minimo di bypass di dimensioni eccessive |
| Distribuzione granulometrica (intervallo) | campata molto stretta | Portata da moderata a stretta |
| Rischio di contaminazione da ferro | Quasi zero (rivestimento ceramico, autocollisione) | Da moderata a bassa (richiede rivestimenti ad alta usura) |
| Temperatura di esercizio | Basso (raffreddamento tramite espansione del gas) | Attrito meccanico da moderato ad elevato |
| Consumo energetico (OPEX) | Più alto (azionato da gas compresso) | Consumo di energia diretta significativamente inferiore |
| Costo iniziale del capitale (CAPEX) | Ingombro totale maggiore e investimento nel compressore | Riduzione dei costi di installazione di macchinari e apparecchiature ausiliarie. |
Controllo della granulometria e precisione del taglio superiore
Il rivestimento del catodo con sospensione richiede una distribuzione granulometrica rigorosa, senza grani di grandi dimensioni o particelle eccessivamente fini.
- Mulino a getto a letto fluidizzato: Flussi di gas ad alta velocità costringono le particelle LFP a collidere solo tra loro. Classificatori dinamici integrati ad alta efficienza respingono continuamente i grani di dimensioni eccessive nella zona di macinazione, producendo una curva di distribuzione ripida e un D97 pulito e prevedibile. Se vuoi saperne di più fino a che punto può essere frantumato il mulino a getto utilizzato nell'industria dei materiali per batterieI sistemi moderni gestiscono agevolmente tagli di precisione micrometrici e submicrometrici senza lasciare residui.
- Mulino a impatto meccanico: Un martello rotante o un disco a perni spinge le particelle nei canali di rivestimento, in combinazione con una ruota classificatrice interna. Sebbene efficiente, il gioco meccanico consente a una piccola frazione di particelle grossolane di aggirare la ruota in condizioni di alimentazione intermittente, con conseguente ampliamento leggermente maggiore della distanza tra i rulli.
Purezza del prodotto e resistenza all'usura
La contaminazione da ferro compromette la sicurezza delle batterie e causa una grave autoscarica nelle celle. I processori di catodo devono proteggere ogni punto di contatto all'interno della camera di macinazione.
- Fresatura a getto: La molatura avviene all'interno della nube di gas anziché contro utensili meccanici. Per garantire l'assenza di accumulo di metallo, configuriamo i sistemi con rivestimenti completamente non metallici. Utilizzando un Mulino a getto ceramico completo per materiali per batterie Realizzato in carburo di silicio o zirconia, impedisce alle impurità metalliche estranee di penetrare nel fosfato di ferro e litio di alta qualità.
- Fresatura a impatto: I rotori meccanici ad alta velocità colpiscono direttamente la materia prima. Anche con rivestimenti in carburo di tungsteno, piastrelle di ceramica o poliuretano, l'alimentazione abrasiva LFP provoca un'usura meccanica graduale nel corso di migliaia di ore di funzionamento, rendendo necessaria una separazione magnetica periodica a valle del processo.
Gestione termica e controllo del calore
LFP può degradarsi o agglomerarsi se le temperature di lavorazione aumentano senza controllo durante la macinazione fine.
- I mulini a getto forniscono un raffreddamento naturale: L'espansione dell'aria compressa attraverso ugelli supersonici crea un effetto di raffreddamento Joule-Thomson all'interno della camera di macinazione. La temperatura interna rimane stabile o diminuisce leggermente, proteggendo i rivestimenti di carbonio pretrattati sulle particelle LFP.
- I mulini a impatto generano calore per attrito: La rotazione meccanica ad alta velocità converte l'energia meccanica in calore. Il funzionamento di un mulino classificatore ad aria con LFP richiede un elevato volume di aria di processo, un sistema di trattamento dell'aria refrigerata o alloggiamenti con camicia d'acqua per mantenere le temperature di esercizio al di sotto delle soglie critiche.
Investimenti di capitale vs. spese operative
Per bilanciare la redditività di un impianto è necessario valutare i costi iniziali delle apparecchiature rispetto alle bollette energetiche ricorrenti:
- Bilanciamento del mulino a getto: Minore manutenzione meccanica grazie all'assenza di alberi di trasmissione ad alta velocità nella zona di rettifica. Tuttavia, il funzionamento di grandi compressori d'aria industriali aumenta i costi giornalieri dell'energia elettrica.
- Bilancia del mulino a impatto: Offre una resa in chilogrammi per kilowatt notevolmente superiore. L'investimento iniziale per il mulino e i soffiatori è inferiore, sebbene i budget di manutenzione debbano tenere conto delle sostituzioni programmate del rotore, del perno e del rivestimento antiusura.
Quale è il migliore per la rettifica LFP? Come scegliere
Abbiamo una vasta esperienza nella frantumazione e lavorazione dei materiali delle batterie al litio e la scelta del sistema giusto dipende dalle vostre priorità di produzione: purezza rigorosa rispetto all'efficienza energetica. Nessuna delle due macchine è universalmente "migliore"; ognuna serve a fasi distinte e specifiche target in fosfato di ferro e litio produzione di catodi.
| Fattore decisionale | Mulino a getto a letto fluidizzato | Mulino classificatore ad aria (mulino a impatto) |
|---|---|---|
| Vantaggio principale | Nessuna contaminazione da metalli, curva PSD ripida | Elevata produttività, minore consumo energetico specifico. |
| Intervallo ottimale di dimensioni delle particelle | Ultrafine (D50: 0,8 – 2,0 µm) | Da fine a medio (D50: 2,0 – 5,0 µm) |
| Rischio di contaminazione | Estremamente basso (collisione di particelle autogene) | Da bassa a moderata (richiede rivestimento in ceramica) |
| Costo operativo (OPEX) | Maggiore (requisiti di gas compresso) | Inferiore (azionamento motore meccanico) |
| Costo del capitale (CAPEX) | Costo iniziale più elevato delle apparecchiature ausiliarie | Minori costi di investimento del sistema |
Quando scegliere un mulino a getto per la lavorazione LFP
Un mulino a getto a letto fluidizzato è la scelta ideale quando le specifiche del prodotto finale privilegiano un controllo rigoroso della conduttività elettrica e delle prestazioni elettrochimiche.
- Rigorosi requisiti di purezza: Le collisioni tra le particelle avvengono spontaneamente nel flusso del fluido, mantenendo la contaminazione da ferro a livelli trascurabili.
- Controllo preciso del taglio superiore: I classificatori dinamici integrati garantiscono una distribuzione granulometrica eccezionalmente ripida, senza code eccessive (controllo preciso di D99 e Dmax).
- Agglomerati termosensibili: L'espansione del gas compresso raffredda naturalmente la camera di macinazione, proteggendo i rivestimenti in carbonio e le strutture sintetiche dalla degradazione termica.
Quando scegliere un mulino a impatto (mulino classificatore ad aria)
Un mulino a classificazione pneumatica è l'opzione migliore quando l'obiettivo di produzione è massimizzare il volume mantenendo sotto controllo i costi di capitale e di esercizio.
- Elaborazione ad alta capacità: Garantisce un'elevata produttività oraria, gestendo in modo efficiente cicli di produzione continui su larga scala.
- Riduzione delle spese operative: Utilizza l'impatto meccanico diretto anziché grandi volumi di aria compressa, riducendo drasticamente il consumo di kilowattora per tonnellata.
- Analisi della pre-frantumazione e della torta sinterizzata: Altamente efficace per la deagglomerazione di materiali sfusi dopo la cottura, prima delle modifiche finali della superficie.
Configurazioni di rettifica combinate nelle linee di produzione commerciali LFP
Le moderne linee di produzione raramente si affidano a una singola tecnologia. Per bilanciare i costi di lavorazione con le rigorose specifiche del catodo, i progetti standard degli impianti combinano entrambi i sistemi in un circuito integrato:
- Fase 1 (Granulometria e deagglomerazione): Un mulino a classificazione ad aria gestisce la frantumazione primaria delle particelle direttamente dopo la calcinazione, riducendo i materiali sfusi a dimensioni intermedie con un basso consumo energetico.
- Fase 2 (Micronizzazione finale): Un mulino a getto a letto fluidizzato completa il processo, creando particelle ultrafini uniformi e imponendo limiti di taglio superiori rigorosi senza accumulo di metallo.
Questa metodologia a due fasi è ampiamente implementata in impianti di grandi dimensioni, come il nostro linea di produzione per macinazione ultrafine di fosfato di ferro e litio, garantendo una produttività ottimale, un'elevata efficienza energetica e prestazioni del catodo ottimali.