Ruolo della fresatura a getto nella produzione di catodi per batterie
La fresatura a getto è una fase di micronizzazione critica nella produzione di componenti ad alte prestazioni ossido di litio cobalto (LCO) Materiali attivi del catodo. La precisa distribuzione granulometrica influenza direttamente la densità di impaccamento dell'elettrodo, la reologia della sospensione e la densità energetica volumetrica complessiva della batteria.
- Conservazione della purezza: Funziona senza corpi abrasivi, eliminando la contaminazione metallica durante la macinazione ultrafine.
- Controllo morfologico: Il processo di deagglomerazione ha permesso di sintetizzare polveri di LCO preservando l'integrità delle particelle per un rivestimento uniforme degli elettrodi.
- Prestazioni elettrochimiche: Garantisce una distribuzione granulometrica ristretta, migliorando la capacità di carica/scarica rapida e la velocità di diffusione degli ioni di litio.
Principio di funzionamento fondamentale dei mulini a getto
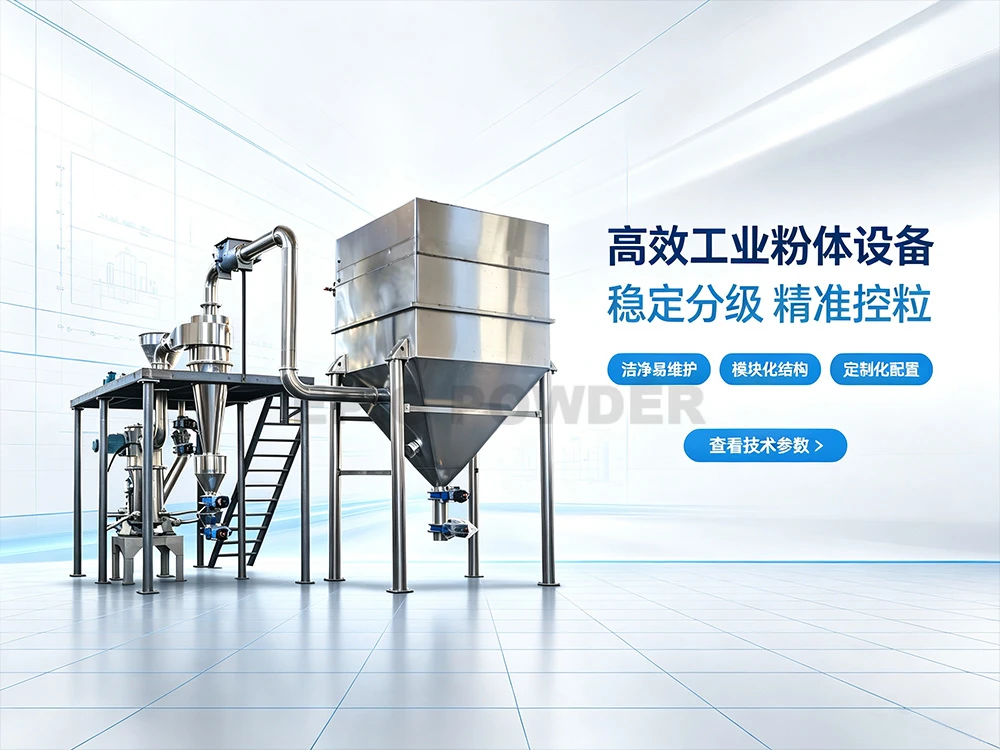
UN mulino a getto a letto fluidizzato Utilizza aria compressa ad alta pressione o gas inerte per accelerare le particelle di LCO in collisioni ad alta velocità, ottenendo un'efficiente riduzione delle dimensioni delle particelle attraverso l'auto-abrasione.
- Accelerazione ad alta velocità: Il gas compresso si espande attraverso ugelli specializzati, generando getti supersonici nella camera di macinazione.
- Collisione tra particelle: Le particelle di LCO collidono esclusivamente tra loro nel flusso del fluido, prevenendo la contaminazione indotta dalle apparecchiature.
- Classificazione dinamica: Una ruota di classificazione dinamica integrata seleziona le particelle che soddisfano le dimensioni desiderate. La frazione grossolana ritorna automaticamente alla zona di macinazione, mentre le particelle fini e conformi passano al collettore.
Parametri del processo di fresatura a getto centrale per LCO
Abbiamo una vasta esperienza nella frantumazione e lavorazione dei materiali delle batterie al litio. Chiave di messa a punto parametri del processo di fresatura a getto per LCO garantisce un'elevata resa del target, una morfologia precisa delle particelle e prestazioni elettrochimiche costanti del materiale attivo del catodo.
Pressione del gas di macinazione e portata dell'aria
La pressione del gas di macinazione determina direttamente l'accelerazione delle particelle all'interno della camera di macinazione. L'aumento della pressione del gas incrementa l'energia cinetica, consentendo di ottenere risultati di macinazione ultrafine più precisi.
- Alta pressione (0,7–1,0 MPa): Genera un'energia di collisione più elevata per una micronizzazione precisa e un controllo rigoroso sulle frazioni sub-microniche.
- Bassa pressione (<0,6 MPa): Riduce la velocità di impatto, ideale per preservare la morfologia delle particelle senza generare una quantità eccessiva di particelle fini.
- Volume del flusso d'aria: È necessario bilanciare la pressione del gas per mantenere una dinamica di sospensione stabile all'interno della camera di macinazione.
Controllo della velocità di alimentazione del materiale
Il controllo della velocità di alimentazione mantiene il rapporto ideale tra solido e gas all'interno del mulino.
| Condizioni di alimentazione | Impatto sul processo di fresatura a getto | Risultato della particella |
|---|---|---|
| Sovralimentazione | Attenua l'energia cinetica d'impatto | Produzione più grossolana, ampia distribuzione granulometrica |
| Alimentazione insufficiente | Aumenta il contatto tra le particelle e le pareti. | Macinazione eccessiva, multe indesiderate |
| Tasso ottimale | Massimizza le collisioni particella-particella | PSD nitido, elevata efficienza di elaborazione |
Velocità di rotazione e separazione del classificatore
La velocità del classificatore imposta direttamente il punto di taglio superiore (D97/D99) durante il processo. Velocità del classificatore più elevate generano forze centrifughe più intense, che respingono le particelle più grossolane nella zona di macinazione fino al raggiungimento delle dimensioni target.
Utilizzando un sistema avanzato processo di macinazione e classificazione ultrafine a secco Garantisce un controllo preciso sul diametro mediano D50, eliminando al contempo i grani di dimensioni eccessive nella produzione di ossido di litio-cobalto.
Ottimizzazione della geometria e del posizionamento degli ugelli
La configurazione dell'ugello concentra l'energia cinetica precisamente nel punto focale del mulino a getto a letto fluidizzato.
- Allineamento dell'ugello: Disposti simmetricamente per forzare le collisioni tra le particelle anziché l'usura delle apparecchiature.
- Diametro dell'ugello: Calibrato per mantenere la velocità supersonica senza indurre contropressione nel sistema.
- Distanza del punto focale: Mantiene l'energia d'urto localizzata per preservare l'integrità strutturale del materiale LCO.
Considerazioni sul controllo qualità nella lavorazione LCO
Un rigoroso controllo di qualità durante la micronizzazione garantisce che l'ossido di litio cobalto (LCO) mantenga un'elevata capacità specifica e stabilità termica. Ci concentriamo su tre aree chiave durante la fluidizzazione ad alta velocità per fornire costantemente materiale attivo catodico di qualità adatta alle batterie.
Raggiungere una distribuzione precisa delle dimensioni delle particelle (PSD)
Una distribuzione granulometrica ristretta impedisce il collasso degli elettrodi e garantisce un'elevata densità di energia volumetrica nelle celle agli ioni di litio finite.
- Controllo intervallo: Mantenere un intervallo ristretto, ovvero un rapporto target (D90 – D10) / D50 inferiore a 1,2, garantisce una viscosità della sospensione prevedibile durante il rivestimento degli elettrodi.
- Riduzione al minimo delle sanzioni pecuniarie: L'eliminazione delle microparticelle in eccesso riduce le reazioni collaterali indesiderate con l'elettrolita ad alte tensioni di esercizio.
- Taglio grossolano: Limitare rigorosamente le particelle di dimensioni eccessive previene danni alla lamina e difetti di rivestimento durante la pressatura a rulli.
L'ottimizzazione delle variabili operative è fondamentale per i materiali delle batterie; l'applicazione di metodi collaudati su come controllare la granulometria del materiale attivo catodico polverizzato ci consente di definire con precisione i valori target D50 in modo ripetibile su tutti i lotti di produzione.
Prevenire la contaminazione metallica e l'usura delle apparecchiature
Le impurità metalliche libere come ferro, cromo o nichel causano micro-cortocircuiti localizzati e una grave autoscarica della batteria. Poiché le particelle di LCO sono abrasive ad alte velocità cinetiche, le superfici di contatto metalliche standard si usurano rapidamente.
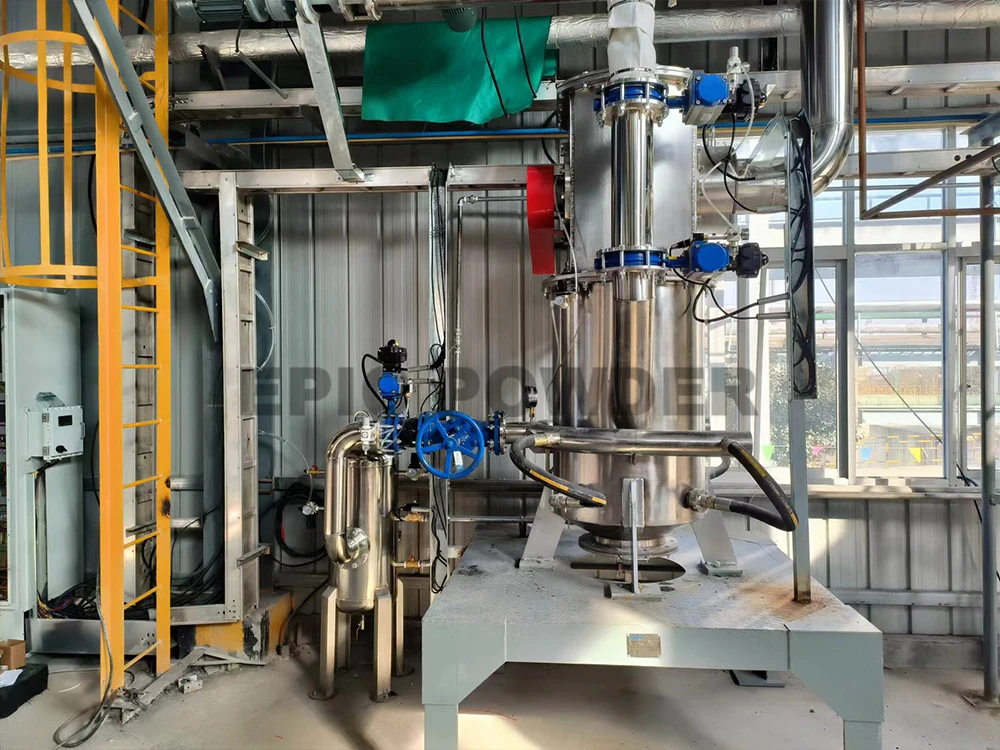
- Rivestimenti in ceramica: Rivestiamo le camere di macinazione, le ruote di classificazione e gli ugelli di scarico con rivestimenti in ceramica di nitruro di silicio o allumina ad elevata purezza.
- Linee di trasferimento rivestite: I tubi di trasporto pneumatico utilizzano rivestimenti in poliuretano o in ceramica tecnica.
- Filtrazione magnetica: Separatori magnetici multistadio ad alta intensità operano in linea a valle per catturare eventuali particelle magnetiche in tracce prima del confezionamento finale.
Sicurezza in atmosfera di gas inerte e umidità
Il LCO lavorato è sensibile all'esposizione all'aria ambiente durante la macinazione ultrafine, pertanto una gestione ambientale continua è fondamentale.
- Sistema di azoto a circuito chiuso: Il ricircolo di azoto gassoso pressurizzato elimina il contatto con l'ossigeno, prevenendo l'ossidazione delle particelle e i rischi di esplosione statica.
- Controllo rigoroso dell'umidità: Il gas del sistema viene costantemente essiccato per mantenere un punto di rugiada inferiore a -40 °C, impedendo la formazione di idrossido di litio in superficie e l'assorbimento di umidità.
- Guarnizioni di spurgo a pressione positiva: Le tenute meccaniche dell'albero, riempite di gas, impediscono all'aria ambiente e all'umidità dello stabilimento di penetrare nell'alloggiamento del mulino a getto.
Selezione delle attrezzature per la fresatura a getto per la lavorazione di LCO
La scelta dell'hardware di processo più adatto è fondamentale per garantire l'assenza di contaminazione metallica, un controllo preciso della distribuzione granulometrica e una stabilità produttiva a lungo termine per il materiale attivo catodico a base di ossido di litio-cobalto (LCO).
Rivestimenti ceramici resistenti all'usura e materiali di contatto
Le particelle di LCO sono abrasive, il che rende la contaminazione da metalli una minaccia costante durante la rettifica ultrafine ad alta velocità. Qualsiasi particella di usura di ferro, nichel o cromo comprometterà la sicurezza della batteria e le prestazioni elettrochimiche.
- Lenti a contatto in ceramica avanzate: Rivestiamo le camere di macinazione, le ruote di classificazione e le tubazioni di trasporto con allumina ad elevata purezza ($Al_2O_3$), carburo di silicio ($SiC$) o zirconia ($ZrO_2$).
- Macinazione senza contaminazioni: Implementazione di un Mulino a getto ceramico completo per materiali per batterie Isola completamente il materiale catodico dai componenti metallici, garantendo una purezza estrema.
- Durata di servizio prolungata: I rivestimenti in ceramica riducono drasticamente l'usura delle apparecchiature, mantenendo intatta la geometria dell'ugello e preservando una dinamica di flusso stabile.
Scalabilità dal laboratorio alla produzione industriale
Per passare dalla fase di test pilota alla produzione commerciale su scala industriale, è fondamentale una coerenza assoluta nella morfologia e nella distribuzione dimensionale delle particelle. Progettiamo la fluidodinamica per garantire che i parametri del processo di macinazione a getto per la produzione di LCO siano perfettamente applicabili a diverse dimensioni di apparecchiature.
| Scala | Flusso di lavoro | Obiettivo primario |
|---|---|---|
| Ricerca e sviluppo / Laboratorio | 0,5 – 5 kg/h | Test della pressione del gas di macinazione, della velocità del classificatore e dei limiti di velocità di alimentazione con minima perdita di campione. |
| Linea pilota | 10 – 50 kg/h | Messa a punto della stabilità del processo e verifica delle rese di raccolta della polvere. |
| Linea commerciale | 100 – 1.000+ kg/h | Funzionamento continuo 24 ore su 24, 7 giorni su 7, con controllo automatizzato e qualità della polvere costante. |
Utilizzando attrezzature speciali di fresatura a getto per materiali per batterieI produttori mantengono obiettivi precisi in termini di granulometria e rese ottimali in ogni fase della produzione.
Ottimizzazione dell'efficienza della fresatura a getto di LCO
Abbiamo una vasta esperienza nella frantumazione e lavorazione dei materiali per batterie al litio, fornendo linee di produzione ottimizzate che massimizzano la produttività senza compromettere la qualità del prodotto. Raggiungere la massima efficienza nella lavorazione dell'ossido di litio cobalto richiede la regolazione della fluidizzazione e delle forze d'impatto, sfruttando al contempo tecnologie avanzate. tecnologia di lavorazione dei materiali catodici.
Bilanciare la produttività con la concentrazione target di particelle fini.
Trovare il giusto equilibrio tra velocità di lavorazione e rigorosa distribuzione granulometrica richiede un controllo preciso delle variabili di sistema. Una macinazione eccessiva crea un numero eccessivo di particelle ultrafini, che compromettono la viscosità e la densità di impaccamento della pasta per batterie.
| Regolazione dei parametri | Impatto principale sulla produzione di LCO | Obiettivo operativo |
|---|---|---|
| Aumento della velocità di alimentazione | Distribuzione granulometrica più grossolana, riduce il tempo di permanenza | Massimizza la produzione oraria prevenendo al contempo la fresatura eccessiva. |
| Aumento della pressione del gas di macinazione | Aumenta la velocità d'impatto e la generazione di particelle fini. | Consente una macinazione ultrafine per obiettivi di riduzione dimensionale rigorosi. |
| Velocità di classificazione più elevata | Rifiuta le frazioni più grossolane rimandandole alla zona di macinazione. | Riduce i limiti di dimensione massima per una morfologia delle particelle precisa. |
Risoluzione dei problemi relativi alle variazioni comuni dei parametri di processo
Le fluttuazioni del sistema alterano direttamente la distribuzione granulometrica e la consistenza del prodotto. Regolazioni rapide dei parametri mantengono la produzione stabile:
- Generazione di sanzioni eccessive: Ridurre pressione del gas di macinazione o aumentare il velocità di alimentazione per minimizzare l'apporto energetico per unità di massa.
- Trascinamento di particelle grossolane: Alzare il velocità del classificatore per aumentare la forza di separazione centrifuga, impedendo la fuoriuscita del materiale attivo del catodo di dimensioni eccessive.
- Instabilità della velocità di alimentazione: Ricalibrare gli alimentatori a perdita di peso e ispezionare le valvole di ingresso per eliminare il riflusso di pressione dovuto al blocco d'aria.
- Perdita di pressione nella camera di macinazione: Ispezionare gli ugelli del mulino a getto per verificare l'eventuale presenza di usura o ostruzioni parziali e accertarsi della stabilità dell'alimentazione del compressore d'aria.