Роль струйной обработки в производстве катодов батарей
Струйное фрезерование — это важнейший этап микронизации в производстве высокоэффективных материалов. Оксид лития-кобальта (LCO) Активные материалы катода. Точное распределение частиц по размерам напрямую определяет плотность упаковки электрода, реологические свойства суспензии и общую объемную плотность энергии батареи.
- Сохранение чистоты: Работает без абразивных материалов, что исключает металлическое загрязнение при сверхтонком измельчении.
- Контроль морфологии: Деагломераты синтезированных порошков LCO с сохранением целостности частиц обеспечивают равномерное покрытие электрода.
- Электрохимические характеристики: Обеспечивает узкое распределение частиц по размерам, что повышает скоростные характеристики и скорость диффузии ионов лития.
Основной принцип работы струйных мельниц
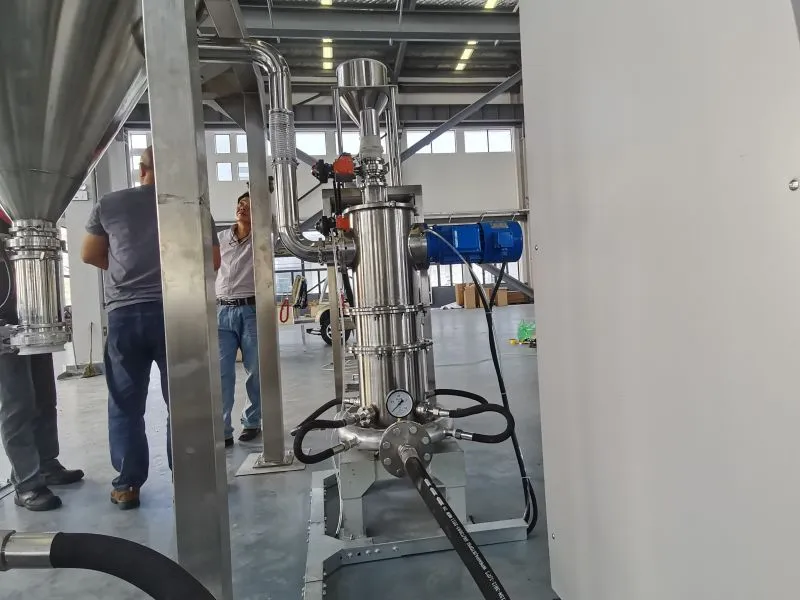
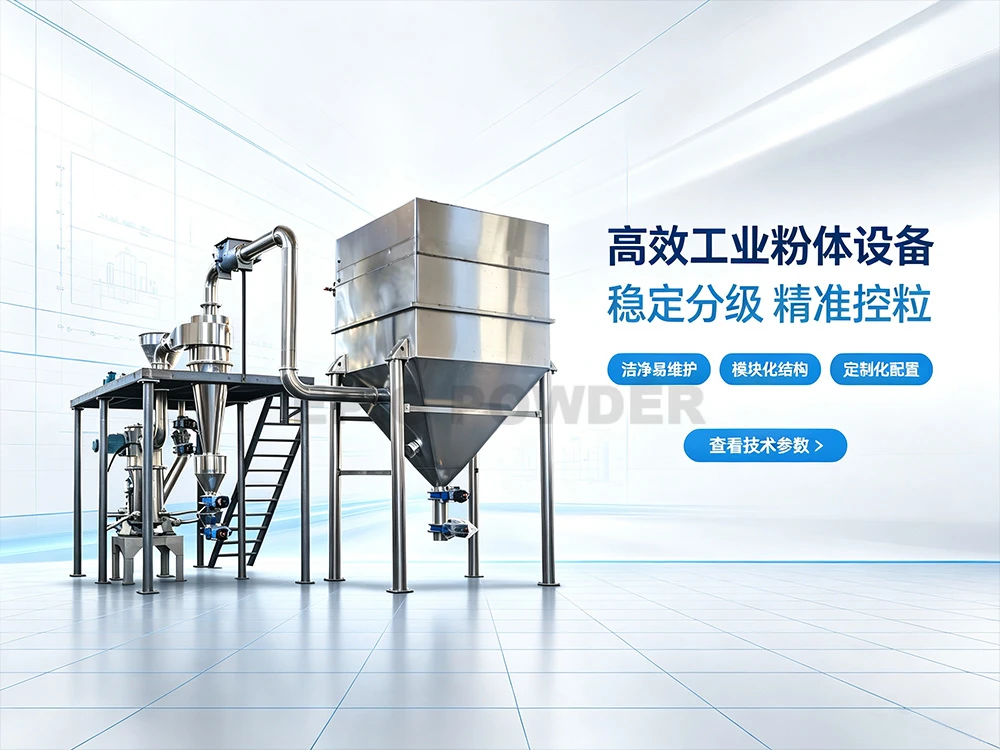
А струйная мельница с псевдоожиженным слоем В этом методе используется сжатый воздух высокого давления или инертный газ для ускорения частиц LCO и их высокоскоростного столкновения, что позволяет эффективно уменьшать размер частиц за счет самопроизвольного истирания.
- Высокоскоростное ускорение: Сжатый газ расширяется через специальные форсунки, создавая сверхзвуковые струи в камере измельчения.
- Межчастичные столкновения: В потоке жидкости частицы LCO сталкиваются исключительно друг с другом, предотвращая загрязнение, вызванное оборудованием.
- Динамическая классификация: Встроенное динамическое классификационное колесо отбирает частицы, соответствующие заданным размерам. Крупная фракция автоматически возвращается в зону измельчения, а соответствующие мелким частицам поступает в коллектор.
Параметры процесса фрезерования сердечника методом струйной обработки для LCO
Мы обладаем обширным опытом в дроблении и переработке материалов для литий-ионных аккумуляторов. Тонкая настройка — ключ к успеху. Параметры процесса струйной обработки для LCO гарантирует высокую целевую производительность, точную морфологию частиц и стабильные электрохимические характеристики активного материала катода.
Давление шлифовального газа и расход воздуха
Давление измельчающего газа напрямую определяет ускорение частиц внутри камеры измельчения. Повышение давления газа увеличивает кинетическую энергию, что приводит к более тонкому и сверхтонкому измельчению.
- Высокое давление (0,7–1,0 МПа): Обеспечивает более высокую энергию столкновения для точной микронизации и жесткого контроля над субмикронными фракциями.
- Низкое давление (<0,6 МПа): Снижает скорость удара, что идеально подходит для сохранения морфологии частиц без образования чрезмерного количества мелких фракций.
- Объем воздушного потока: Необходимо сбалансировать давление газа для поддержания стабильной динамики суспензии внутри шлифовальной камеры.
Регулирование скорости подачи материала
Регулирование скорости подачи позволяет поддерживать идеальное соотношение твердых частиц и газа внутри мельницы.
| Состояние корма | Влияние на процесс струйной обработки | Результат в виде частиц |
|---|---|---|
| Перекармливание | Снижает энергию кинетического удара | Более крупный выходной продукт, широкое распределение частиц по размерам. |
| Недостаточное питание | Увеличивает контакт частиц со стенкой. | Чрезмерное измельчение, нежелательные мелкие частицы |
| Оптимальная скорость | Максимизирует столкновения частиц друг с другом. | Четкое распределение размеров частиц, высокая эффективность обработки |
Скорость вращения и разделение классификатора
Скорость работы классификатора напрямую определяет верхнюю границу отсечки (D97/D99) в процессе обработки. Более высокие скорости работы классификатора создают более сильные центробежные силы, отбрасывая крупные частицы обратно в зону измельчения до достижения целевых размеров.
Использование передового сухой процесс сверхтонкого измельчения и классификации обеспечивает точный контроль над средним диаметром D50, исключая при этом образование зерен большего размера при производстве оксида лития-кобальта.
Оптимизация геометрии и расположения сопла
Конфигурация сопла позволяет точно сфокусировать кинетическую энергию в фокусной точке струйной мельницы с псевдоожиженным слоем.
- Выравнивание сопла: Расположены симметрично, чтобы вызывать столкновения между частицами, а не износ оборудования.
- Диаметр сопла: Откалиброван для поддержания сверхзвуковой скорости без создания противодавления в системе.
- Расстояние до точки фокусировки: Обеспечивает локализацию энергии столкновения для сохранения структурной целостности материала LCO.
Вопросы контроля качества при обработке LCO
Строгий контроль качества в процессе микронизации гарантирует сохранение высокой удельной емкости и термической стабильности оксида лития-кобальта (LCO). В процессе высокоскоростной псевдоожижения мы сосредотачиваемся на трех ключевых областях, чтобы стабильно получать активный катодный материал аккумуляторного класса.
Достижение точного распределения размеров частиц (РРЧ)
Плотное распределение частиц по размерам предотвращает провисание электрода и обеспечивает высокую объемную плотность энергии в готовых литий-ионных элементах.
- Контроль пролета: Поддержание узкого диапазона — целевое соотношение (D90 – D10) / D50 ниже 1,2 — обеспечивает предсказуемую вязкость суспензии в процессе нанесения электродного покрытия.
- Минимизация штрафов: Устранение избыточной микрочастицы снижает нежелательные побочные реакции с электролитом при высоких рабочих напряжениях.
- Грубая отрезка: Строгое ограничение количества частиц крупного размера предотвращает повреждение фольги и дефекты покрытия во время вальцового прессования.
Оптимизация рабочих параметров имеет решающее значение для материалов батарей; необходимо применять проверенные методы. Как контролировать размер частиц измельченного активного материала катода Это позволяет нам с высокой точностью и повторяемостью достигать целевых значений D50 в разных производственных партиях.
Предотвращение загрязнения металлическими частицами и износа оборудования.
Свободные металлические примеси, такие как железо, хром или никель, приводят к локальным микрокоротким замыканиям и сильному саморазряду батареи. Поскольку частицы LCO обладают абразивными свойствами при высоких кинетических скоростях, стандартные металлические контактные поверхности быстро изнашиваются.
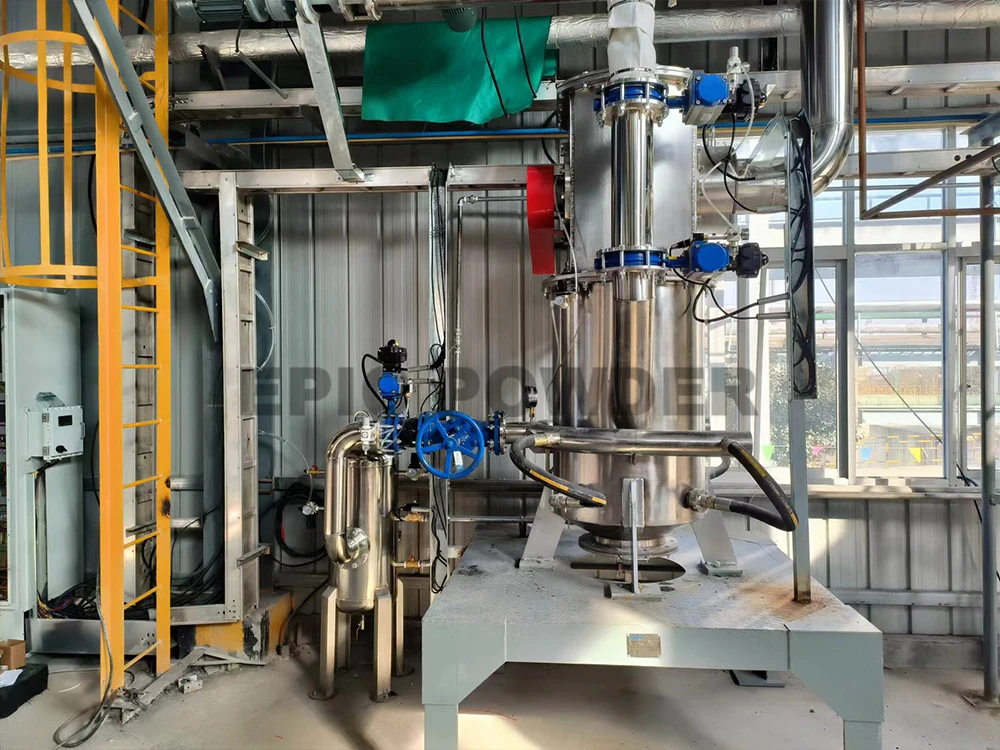
- Керамическая облицовка: Мы оснащаем шлифовальные камеры, классификационные колеса и разгрузочные форсунки футеровкой из высокочистого нитрида кремния или оксида алюминия.
- Линии перегрузки с покрытием: В пневматических трубопроводах используются полиуретановые или керамические муфты.
- Магнитная фильтрация: Многоступенчатые высокоинтенсивные магнитные сепараторы работают в производственной линии после упаковки, улавливая любые следы магнитных частиц перед окончательной упаковкой.
Безопасность в атмосфере инертных газов и при наличии влаги.
Обработанный LCO чувствителен к воздействию окружающего воздуха во время сверхтонкого измельчения, поэтому непрерывный контроль за условиями окружающей среды имеет решающее значение.
- Система азотного питания замкнутого цикла: Рециркуляция сжатого азота исключает контакт с кислородом, предотвращая окисление частиц и риск статического взрыва.
- Строгий контроль влажности: Системный газ постоянно осушается для поддержания точки росы ниже -40°C, что предотвращает образование гидроксида лития на поверхности и поглощение влаги.
- Уплотнения для продувки под избыточным давлением: Механические уплотнения вала с продувкой газом предотвращают проникновение окружающего воздуха и влаги в корпус струйной мельницы.
Выбор оборудования для струйной обработки при переработке сжиженного газойля
Выбор правильного технологического оборудования имеет решающее значение для обеспечения нулевого содержания металлических примесей, точного контроля распределения частиц по размерам и долгосрочной стабильности производства активного катода из оксида лития-кобальта (LCO).
Износостойкие керамические покрытия и контактные материалы
Частицы LCO обладают абразивными свойствами, что делает загрязнение металлом постоянной угрозой при высокоскоростном сверхтонком шлифовании. Любые частицы износа железа, никеля или хрома поставят под угрозу безопасность батареи и ее электрохимические характеристики.
- Усовершенствованные керамические контакты: Мы футеровываем шлифовальные камеры, классификационные колеса и транспортные трубопроводы высокочистым оксидом алюминия ($Al_2O_3$), карбидом кремния ($SiC$) или диоксидом циркония ($ZrO_2$).
- Помол без загрязнений: Внедрение Абсолютно керамическая струйная мельница для материалов для батарей Обеспечивает полную изоляцию катодного материала от металлических компонентов, гарантируя исключительную чистоту.
- Увеличенный срок службы: Керамические футеровки значительно снижают износ оборудования, сохраняя геометрию сопла в неизменном виде и поддерживая стабильную динамику потока.
Масштабируемость от лабораторного до промышленного производства.
Для масштабирования процесса обработки LCO от пилотных испытаний до многотонного коммерческого производства требуется абсолютная стабильность морфологии частиц и распределения по размерам. Мы разрабатываем гидродинамические решения, обеспечивающие бесперебойную адаптацию параметров процесса струйного измельчения LCO к оборудованию различных размеров.
| Шкала | Пропускная способность | Основная цель |
|---|---|---|
| НИОКР / Лаборатория | 0,5 – 5 кг/ч | Проверка предельных значений давления измельчающего газа, скорости классификатора и скорости подачи с минимальными потерями образца. |
| Пилотная линия | 10–50 кг/ч | Тщательная настройка стабильности процесса и проверка выхода порошка при сборе. |
| Коммерческая линия | 100 – 1000+ кг/ч | Непрерывная круглосуточная работа с автоматизированным управлением и стабильным качеством порошка. |
Используя специальное струйное фрезерное оборудование для материалов аккумуляторовПроизводители поддерживают точные целевые показатели размера частиц и оптимальную производительность на каждом этапе производства.
Оптимизация эффективности струйной обработки LCO
Мы обладаем обширным опытом в дроблении и переработке материалов для литий-ионных аккумуляторов, разрабатывая оптимизированные производственные линии, которые обеспечивают максимальную производительность без ущерба для качества продукции. Достижение максимальной эффективности в переработке оксида кобальта лития требует оптимизации процессов псевдоожижения и ударных нагрузок при использовании передовых технологий. технология обработки катодных материалов.
Баланс между производительностью и целевым размером частиц
Для достижения оптимального баланса между скоростью обработки и строгим распределением частиц по размерам необходим точный контроль над параметрами системы. Чрезмерное измельчение приводит к образованию избыточного количества ультрамелких частиц, что ухудшает вязкость и плотность упаковки пульпы аккумулятора.
| Настройка параметров | Основное влияние на объем производства LCO | Оперативная цель |
|---|---|---|
| Увеличение скорости подачи | Более крупное распределение частиц по размерам сокращает время пребывания. | Обеспечивает максимальную производительность в час, предотвращая при этом чрезмерное измельчение. |
| Повышенное давление шлифовального газа | Повышает скорость удара, увеличивает образование мелких частиц. | Обеспечивает сверхтонкое измельчение для достижения строгих целей по уменьшению размера частиц. |
| Более высокая скорость классификатора | Отбрасывает более крупные фракции обратно в зону измельчения. | Ужесточает критерии отбора по максимальному размеру для обеспечения точной морфологии частиц. |
Устранение неполадок, связанных с расхождениями в параметрах технологического процесса.
Колебания параметров системы напрямую влияют на распределение частиц по размерам и однородность продукта. Быстрая корректировка параметров обеспечивает стабильность производства:
- Чрезмерное начисление штрафов: Уменьшать давление шлифовального газа или увеличить скорость подачи с целью минимизации энергозатрат на единицу массы.
- Перенос крупных частиц: Поднимите скорость классификатора для увеличения центробежной силы разделения, предотвращая выход из катодного активного материала слишком больших размеров.
- Нестабильность скорости подачи: Необходимо откалибровать дозаторы с контролем потери веса и проверить впускные клапаны, чтобы исключить обратный поток воздуха, вызванный воздушным зазором.
- Потери давления в камере измельчения: Проверьте форсунки струйной мельницы на предмет физического износа или частичного засорения и убедитесь в стабильности подачи воздуха от компрессора.